


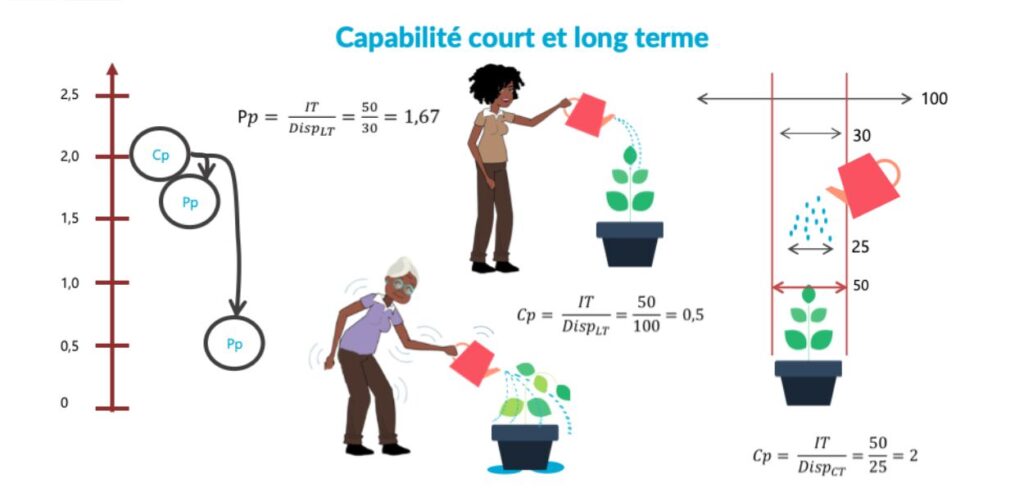
Cp e Pp: due indici di capacità da non confondere
Gli indici di capacità consentono di quantificare l’idoneità di un processo a produrre pezzi conformi alle specifiche. Tra questi, Cp e Pp vengono spesso riportati fianco a fianco nei rapporti sulla qualità, al punto da essere talvolta utilizzati in modo intercambiabile. Si tratta di un errore. Questi due indici si basano su ipotesi fondamentalmente diverse e confonderli può portare a decisioni errate sul controllo di un processo.
Cosa misurano Cp e Pp
Entrambi gli indici mettono a confronto l'ampiezza della tolleranza — ovvero la differenza tra il limite superiore di specifica (LSS) e il limite inferiore di specifica (LIS) — con la dispersione del processo. La formula di base è identica:
$$Cp = \frac{LSS – LIS}{6\sigma} \qquad Pp = \frac{LSS – LIS}{6s}$$
A prima vista, le formule sembrano simili. La differenza sta nel denominatore: Cp utilizza σ (sigma stimato), mentre Pp utilizza s (la deviazione standard totale calcolata sull'intero campione).
Un indice superiore a 1,33 è generalmente considerato soddisfacente nel settore. Se inferiore a 1,00, il processo genera prodotti non conformi.
La differenza fondamentale: stima della variabilità
È qui che si gioca tutto. La deviazione standard utilizzata al denominatore non proviene dalla stessa fonte.
Per Cp, σ viene stimato sulla base della variabilità a breve termine, misurata all’interno dei sottogruppi (ad esempio, tramite l’ampiezza media R̄ o la deviazione standard media S̄ dei sottogruppi su una carta di controllo). Questa stima riflette solo la variazione intrinseca del processo quando si trova in uno stato di controllo statistico — ciò che viene definito la variabilità naturale o rumore di fondo.
Per Pp, s è la deviazione standard complessiva, calcolata direttamente sull’insieme delle misurazioni individuali, senza tenere conto della struttura temporale dei dati. Essa integra tutte le fonti di variazione: la variabilità a breve termine, ma anche le derive, gli scostamenti tra i turni, i cambiamenti nella materia prima, insomma, tutto ciò che si è verificato durante il periodo di studio.
In pratica, Pp è quindi quasi sempre inferiore o uguale a Cp, poiché tiene conto di una maggiore variabilità.
Quando usare l’uno o l’altro?
La scelta tra Cp e Pp dipende da ciò che si desidera valutare.
Cp è l'indice del potenziale del processo. Risponde alla domanda: Se il mio processo fosse perfettamente centrato e statisticamente controllato, sarebbe intrinsecamente in grado di rispettare le tolleranze? Si tratta di uno strumento diagnostico utilizzato nella fase di messa a punto o nell'ambito di uno studio di capacità a breve termine (tipicamente condotto su 25-30 sottogruppi in condizioni stabili).
Pp è l'indice di rendimento effettivo del processo. Risponde alla domanda: Nel corso di un lungo periodo di produzione, in condizioni reali, il mio processo produce effettivamente pezzi conformi? È particolarmente utile negli studi di capabilità a lungo termine o per l'analisi di lotti di produzione già realizzati.
Un divario troppo ampio tra Cp e Pp: un segnale d’allarme
Se il Cp è elevato ma il Pp è significativamente più basso, ciò indica che il processo presenta il potenziale di essere in grado di farlo, ma che alcune cause specifiche di variazione (derive, regolazioni successive, fattori ambientali) ne compromettono le prestazioni effettive. Questo scostamento è un chiaro segnale per avviare un’indagine e stabilizzare il processo prima di giungere a una conclusione sulla sua capacità.
Al contrario, se Cp e Pp sono vicini, la variabilità a breve termine rappresenta la maggior parte della variabilità totale: il processo è relativamente stabile.
I limiti da tenere a mente
Cp e Pp non forniscono informazioni sul centraggio del processo rispetto al valore target. Questo è il ruolo dei loro omologhi Cpk e Ppk, che tengono conto di un eventuale scostamento tra la media del processo e il centro della tolleranza. Un processo può presentare un Cp pari a 1,5 e un Cpk pari a 0,8 se è fortemente decentrato.
Inoltre, questi indici presuppongono che i dati seguano una distribuzione normale. Prima di qualsiasi calcolo di capacità, è indispensabile verificare questa ipotesi — tramite un test di normalità o una rappresentazione grafica (istogramma, retta di Henry). I dati non normali richiedono approcci specifici: trasformazione dei dati, indici non parametrici o modellizzazione mediante un’altra legge di distribuzione.
Cp e Pp non sono ridondanti: mettono in luce due aspetti complementari delle prestazioni di un processo. Utilizzare solo l’uno o solo l’altro equivale a vedere solo una parte della realtà. Una buona analisi di capabilità li presenta entrambi, li confronta e trae conclusioni sulla stabilità e il potenziale intrinseco del processo.