


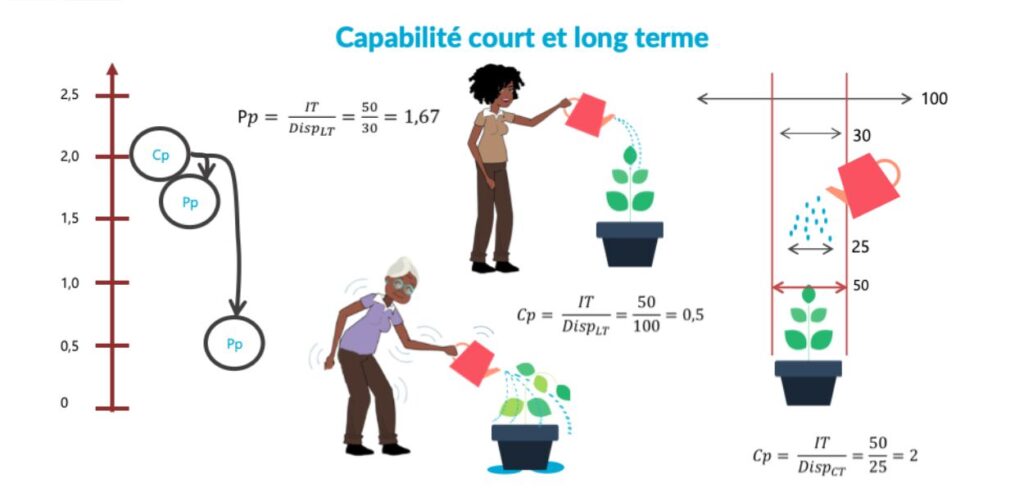
Cp y Pp: dos índices de capacidad que no deben confundirse
Los índices de capacidad permiten cuantificar la capacidad de un proceso para producir piezas que cumplan con las especificaciones. Entre ellos, el Cp y el Pp suelen aparecer juntos en los informes de calidad, hasta el punto de que a veces se utilizan indistintamente. Esto es un error. Estos dos índices se basan en supuestos fundamentalmente diferentes, y confundirlos puede llevar a tomar decisiones erróneas sobre el control de un proceso.
Qué miden Cp y Pp
Ambos índices comparan el alcance de la tolerancia —es decir, la diferencia entre el límite superior de especificación (LSS) y el límite inferior de especificación (LIS)— con la dispersión del proceso. La fórmula básica es idéntica:
$$Cp = \frac{LSS – LIS}{6\sigma} \qquad Pp = \frac{LSS – LIS}{6s}$$
A primera vista, las fórmulas parecen iguales. La diferencia está en el denominador: Cp utiliza σ (sigma estimado), mientras que Pp utiliza s (la desviación típica total calculada sobre el conjunto de la muestra).
En el sector, un índice superior a 1,33 suele considerarse satisfactorio. Por debajo de 1,00, el proceso genera productos no conformes.
La diferencia clave: estimación de la variabilidad
Aquí es donde se decide todo. La desviación típica utilizada en el denominador no procede de la misma fuente.
Para Cp, σ se estima a partir de la variabilidad a corto plazo, medida dentro de los subgrupos (por ejemplo, mediante el rango medio R̄ o la desviación típica media S̄ de los subgrupos en una tarjeta de control). Esta estimación solo recoge la variación inherente al proceso cuando este se encuentra en estado de control estadístico —lo que se denomina la variabilidad natural o ruido de fondo.
Para Pp, s es la desviación típica global, calculada directamente a partir del conjunto de mediciones individuales, sin tener en cuenta la estructura temporal de los datos. Incluye todas las fuentes de variación: la variabilidad a corto plazo, pero también las desviaciones, los desfases entre turnos, los cambios en la materia prima; en definitiva, todo lo que ha ocurrido durante el periodo de estudio.
En la práctica, Pp es, por lo tanto, casi siempre menor o igual que Cp, ya que tiene en cuenta una mayor variabilidad.
¿Cuándo se debe usar uno u otro?
La elección entre Cp y Pp depende de lo que quieras evaluar.
Cp es el índice del potencial del proceso. Responde a la pregunta: Si mi proceso estuviera perfectamente centrado y controlados estadísticamente, ¿sería intrínsecamente capaz de respetar las tolerancias? Se trata de una herramienta de diagnóstico que se utiliza en la fase de puesta a punto o durante un estudio de capacidad a corto plazo (que suele realizarse con entre 25 y 30 subgrupos en condiciones estables).
Pp es el índice de rendimiento real del proceso. Responde a la pregunta: A lo largo de un periodo prolongado de producción, en condiciones reales, ¿mi proceso produce realmente piezas que cumplen con los requisitos? Resulta especialmente útil en los estudios de capacidad a largo plazo o para el análisis de lotes de producción ya realizados.
Una diferencia demasiado grande entre Cp y Pp: una señal de alarma
Si Cp es elevado, pero Pp es significativamente más bajo, esto indica que el proceso tiene el potencial de ser capaz, pero que ciertas causas específicas de variación (desviaciones, ajustes sucesivos, factores ambientales) merman su rendimiento real. Esta desviación es una señal clara para iniciar una investigación y estabilizar el proceso antes de concluir que es capaz.
Por el contrario, si Cp y Pp están próximos, la variabilidad a corto plazo representa la mayor parte de la variabilidad total: el proceso es relativamente estable.
Los límites que hay que tener en cuenta
Los índices Cp y Pp no proporcionan información sobre el centrado del proceso con respecto al objetivo. Esa es la función de sus homólogos Cpk y Ppk, que tienen en cuenta un posible desfase entre la media del proceso y el centro de la tolerancia. Un proceso puede presentar un Cp de 1,5 y un Cpk de 0,8 si está muy descentrado.
Por otra parte, estos índices suponen que los datos siguen una distribución normal. Antes de realizar cualquier cálculo de capacidad, es imprescindible verificar esta hipótesis, ya sea mediante una prueba de normalidad o una representación gráfica (histograma, recta de Henry). Los datos no normales requieren enfoques específicos: transformación de los datos, índices no paramétricos o modelización mediante otra ley de distribución.
Cp y Pp no son redundantes: ponen de relieve dos aspectos complementarios del rendimiento de un proceso. Utilizar únicamente uno u otro equivale a ver solo una parte de la realidad. Un buen análisis de capacidad los presenta a ambos, los compara y extrae conclusiones sobre la estabilidad. y el potencial intrínseco del proceso.