


Grafico di controllo X̄-R: a cosa servono le linee rosse?
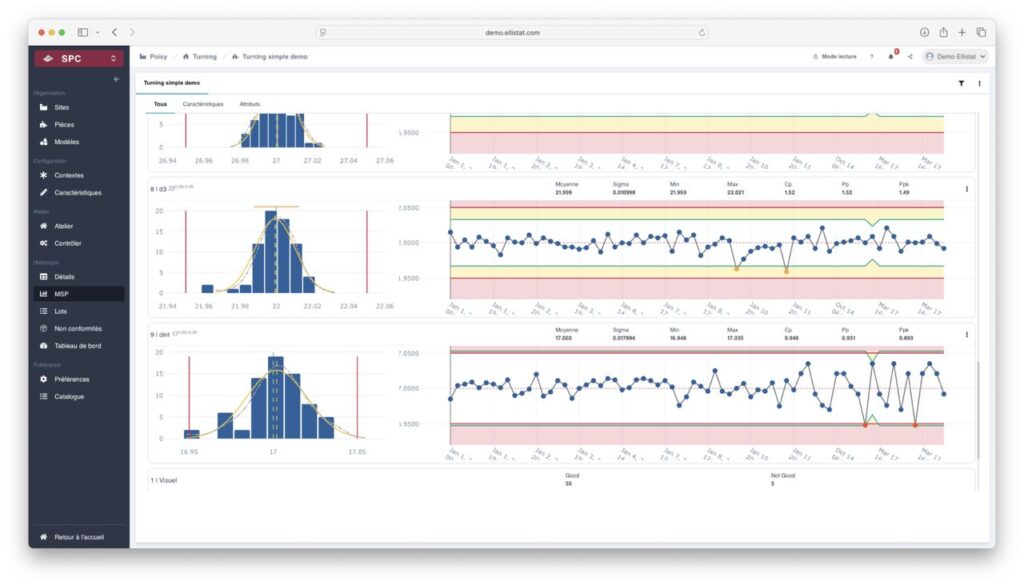
Su un grafico di controllo X̄-R, gli operatori vedono scorrere punti, linee blu e — spesso fonte di domande — linee rosse che incorniciano il grafico. Queste linee non sono soglie arbitrarie né obiettivi di produzione: sono il cuore stesso del ragionamento statistico che permette di distinguere una variazione normale da un vero e proprio segnale di allarme. Comprendere il loro significato significa capire perché il controllo statistico dei processi (CSP) rimanga, a decenni dalla sua invenzione da parte di Walter Shewhart, uno degli strumenti più potenti del controllo qualità.
Cosa significano le linee rosse
Le linee rosse su una mappa X̄-R hanno un nome preciso: limiti di controllo (in inglese limiti di controllo). Si distingue la LCS (limite di controllo superiore) e la LCI (limite di controllo inferiore). Esse delimitano la linea centrale, che rappresenta la media generale del processo (X̄ sulla carta delle medie) o la media delle estensioni (R̄ sulla carta delle estensioni).
Questi limiti vengono calcolati sulla base dei dati del processo stesso — e non imposti dall'esterno. La formula classica è:
LCS = X̄ + A₂ × R̄
LCI = X̄ − A₂ × R̄
dove A₂ è un coefficiente tabulato che dipende esclusivamente dalla dimensione del sottogruppo (n). Questo coefficiente tiene conto della relazione tra l’ampiezza media e la deviazione standard del processo. Risultato: i limiti di controllo si collocano statisticamente a ±3 deviazioni standard dalla media, il che corrisponde a una probabilità di superamento di circa 0,27 % quando il processo è stabile.
Limiti di controllo vs specifiche: una confusione comune
L'errore più comune è quello di confondere i limiti di controllo con i limiti di specifica (o tolleranze), che talvolta compaiono sugli stessi grafici sotto forma di linee verdi o nere. Le tolleranze indicano ciò che il cliente accetta; i limiti di controllo indicano ciò che il processo produce naturalmente.
Un processo può benissimo essere sotto controllo statistico (nessun punto al di fuori delle linee rosse) pur producendo pezzi fuori specifica — è il caso di un processo centrato ma troppo dispersivo. Al contrario, un processo può essere fuori controllo (punti che superano le linee rosse) pur rimanendo entro i limiti di tolleranza — il che significa che una causa specifica sta perturbando il sistema, anche se le conseguenze non sono ancora visibili sulla conformità dei pezzi.
Confondere questi due concetti porta a due tipi di errori costosi: intervenire inutilmente su un processo stabile (ciò che Deming definiva il manomissione), oppure ignorare una deriva effettiva perché i pezzi sembrano ancora conformi.
Come vengono calcolati, in pratica, i limiti di controllo?
Il calcolo si basa su una fase di avvio (fase 1) durante la quale si raccolgono almeno 20-25 sottogruppi rappresentativi di un processo considerato stabile. Sulla base di questi dati:
- Si calcola la media di ciascun sottogruppo e la sua ampiezza (valore massimo − valore minimo).
- Si calcolano X̄ (media delle medie) e R̄ (media delle ampiezze).
- Si applicano le formule con i coefficienti A₂, D₃ e D₄ adeguati alla dimensione n del sottogruppo.
- Si verifica a posteriori che nessun punto della fase 1 superi i limiti calcolati. Se ciò dovesse verificarsi, si individua la causa, si escludono i sottogruppi interessati e si ricalcola.
Una volta convalidati, i limiti vengono congelate per la fase di monitoraggio (fase 2). Si tratta di una regola importante: non si ricalcolano continuamente i limiti, poiché ciò equivarrebbe a lasciare che sia il processo stesso a definire le proprie regole ad ogni nuovo punto.
Come interpretare il superamento della linea rossa
Quando un punto esce dai limiti di controllo, la scheda segnala un motivo particolare di variazione — un evento che non rientra nella normale variabilità del processo: cambio di lotto di materia prima, usura degli utensili, errore dell’operatore, variazione di temperatura, ecc. La reazione deve essere immediata: identificare la causa, documentarla e, se possibile, correggerla prima di riprendere la produzione.
Le schede X̄-R integrano inoltre regole di rilevamento complementari (regole di Nelson o della Western Electric) che consentono di individuare segnali impercettibili anche senza che vengano superate le linee rosse: otto punti consecutivi sullo stesso lato della linea centrale, andamento monotono su sei punti, ecc. Queste regole aumentano la sensibilità di rilevamento, a costo di un leggero aumento dei falsi allarmi se vengono attivate tutte contemporaneamente.
Le linee rosse di un grafico X̄-R non sono un elemento decorativo: rappresentano la voce del processo. Saperle interpretare correttamente — distinguendole dalle specifiche del cliente e reagendo in modo adeguato ai segnali che trasmettono — è la competenza fondamentale che trasforma un semplice riepilogo di misurazioni in un vero e proprio strumento di controllo della qualità.