Choisir un logiciel statistique pour un site industriel engage bien plus qu’un budget de licences. Un outil mal adapté ralentit les analyses, décourage les équipes terrain et finit par n’être utilisé que par un ou deux spécialistes. À l’inverse, un outil bien choisi raccourcit le délai entre une dérive et sa correction, et diffuse la culture statistique au-delà du service qualité.
Le marché mêle des outils aux logiques très différentes : langages de programmation, logiciels d’analyse statistique de bureau, suites qualité connectées à la production. Cet article vous aide à structurer votre choix : fonctionnalités indispensables, familles d’outils, critères souvent négligés et méthode de sélection.
Les fonctionnalités indispensables d’un logiciel statistique industriel
Avant de comparer des outils, vérifiez qu’ils couvrent les besoins de base d’un service qualité ou méthodes.
La maîtrise statistique des procédés (SPC)
C’est le socle de la surveillance de production. Le logiciel doit proposer les cartes de contrôle usuelles (cartes de Shewhart moyenne-étendue ou moyenne-écart-type, cartes aux valeurs individuelles, cartes aux attributs, et pour les dérives lentes des cartes CUSUM ou EWMA) et détecter automatiquement les signaux selon des règles reconnues, comme celles de Western Electric ou de Nelson.
La vraie question est moins « le logiciel sait-il tracer une carte ? » que « la carte est-elle mise à jour en temps réel, au poste, là où l’on peut réagir ? ».
L’analyse de capabilité
Le logiciel doit indiquer si un procédé est capable de respecter ses tolérances, tester la normalité des données et proposer des alternatives lorsque la distribution n’est pas normale.
Attention au choix de l’indicateur. Le Cpk, calculé sur la dispersion à court terme, donne souvent une image optimiste du procédé en production série. Le Ppk, calculé sur la dispersion globale d’une période représentative, reflète ce que reçoit réellement le client. Un bon logiciel doit permettre de piloter sur la performance réelle, pas seulement sur le potentiel.
Les plans d’expériences (DOE)
Pour optimiser un procédé ou résoudre un problème chronique, les plans d’expériences testent plusieurs facteurs à la fois, de façon structurée, avec un nombre d’essais limité. Vérifiez la couverture : plans complets, fractionnaires, surfaces de réponse, optimisation de plusieurs réponses simultanées.
L’analyse des systèmes de mesure (Gage R&R)
Avant d’analyser des données, il faut s’assurer qu’elles sont fiables. Une étude de répétabilité et reproductibilité quantifie la part de la variabilité due à l’instrument et à l’opérateur. Sans elle, on peut chercher pendant des semaines une cause de dérive qui n’est que du bruit de mesure.
Les tests statistiques et la modélisation
Comparaisons de moyennes ou de variances, tests paramétriques et non paramétriques, corrélations, régressions : ce sont les outils du quotidien pour répondre à des questions simples, comme savoir si un changement de lot matière a eu un effet réel.
Logiciel statistique : les trois grandes familles d’outils
Les langages et outils généralistes
R, Python ou les logiciels statistiques généralistes offrent une puissance de calcul quasi illimitée. Ils conviennent aux data scientists et aux ingénieurs à forte culture statistique. En contrepartie, ils demandent du code, un temps d’apprentissage important, et leurs interfaces ne sont pas conçues pour un usage en atelier.
Les logiciels d’analyse statistique orientés qualité
Ces logiciels sont pensés pour les ingénieurs qualité et les praticiens Lean Six Sigma. Ils guident l’utilisateur dans les analyses, sans programmation, et présentent des résultats directement interprétables. Ils sont particulièrement adaptés aux analyses ponctuelles : étude de capabilité, plan d’expériences, résolution de problème. Leur limite tient souvent au flux de données : il faut extraire, importer, nettoyer avant d’analyser.
Les suites qualité connectées à la production
Cette troisième famille réunit la collecte de mesures, le SPC en temps réel et l’analyse statistique dans un même environnement. Les données arrivent directement depuis les postes, les instruments ou les machines à mesurer, et sont disponibles pour l’analyse sans ressaisie. L’intérêt n’est plus seulement d’analyser, mais de réagir pendant la production.
Comparatif des trois familles
| Critère | Outils généralistes | Logiciels d’analyse orientés qualité | Suites qualité connectées |
|---|---|---|---|
| Profil utilisateur | Data scientists, experts | Ingénieurs qualité, Six Sigma | Qualité, méthodes, production, opérateurs |
| Prise en main | Longue, code requis | Guidée | Guidée, adaptée à l’atelier |
| Accès aux données | Import manuel ou scripts | Import de fichiers | Collecte directe en production |
| Temps réel | Non, sauf développement | Variable selon les éditeurs | Oui |
| Usage typique | Modélisation avancée | Analyses ponctuelles, projets | Surveillance continue et analyses |
Le bon choix dépend de qui utilisera l’outil et à quelle fréquence. Pour un usage quotidien par les techniciens et les équipes de production, une solution métier sera presque toujours plus efficace qu’un outil généraliste, aussi puissant soit-il.
Les critères souvent négligés, mais décisifs
La connexion aux données de production
Un logiciel qui ne lit que des fichiers Excel importés à la main devient vite un frein : les analyses arrivent trop tard et les erreurs de saisie s’accumulent. Vérifiez la compatibilité avec vos sources : instruments de mesure, MMT, MES, ERP, bases de données.
Le mode de déploiement et de licence
Installation poste par poste, accès web depuis un navigateur, hébergement en SaaS ou sur vos serveurs : chaque option a des conséquences sur la sécurité, la maintenance et le coût. Le modèle de licence pèse aussi lourd : des licences nominatives par poste deviennent coûteuses dès qu’on veut ouvrir l’outil aux équipes de production ou à plusieurs sites.
L’intégrité et la traçabilité des données
Dans les secteurs réglementés (médical, aéronautique, automobile), il faut pouvoir prouver qu’une donnée n’a pas été modifiée, savoir qui l’a saisie et quand. Un tableur ne le permet pas. Interrogez les éditeurs sur la traçabilité des modifications et la gestion des droits d’accès.
Les capacités d’analyse avancée
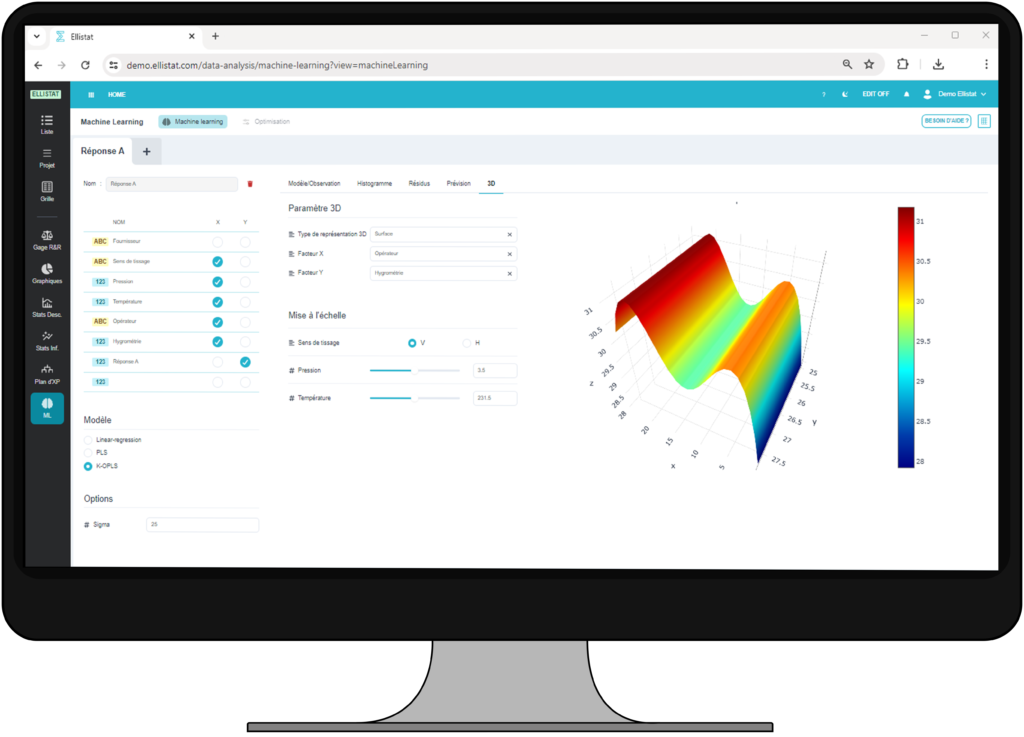
Quand de nombreux paramètres interagissent (machine, outil, matière, opérateur, température), les méthodes statistiques classiques atteignent leurs limites. Le machine learning, les réseaux de neurones ou la classification non supervisée permettent alors de faire ressortir les facteurs qui pèsent réellement sur le résultat. Encore faut-il que ces outils restent utilisables par ceux qui connaissent le procédé, et pas seulement par des data scientists.
L’adoption par les équipes
Un logiciel que personne n’utilise n’apporte rien. Interfaces claires, analyses guidées, formation accessible : le taux d’adoption est souvent ce qui sépare un déploiement réussi d’un échec.
Le support et l’accompagnement
Un support réactif, francophone si vos équipes travaillent en français, et capable de répondre sur le fond statistique et pas seulement sur l’outil, fait une vraie différence lors du démarrage.
Le coût total de possession
Comparez les licences, mais aussi la formation, l’intégration aux systèmes existants, le temps passé à préparer les données et les éventuels développements spécifiques.
L’approche d’Ellistat
Ellistat a été conçue comme une suite qualité connectée, pour l’industrie mécanique de précision, dans la continuité des travaux méthodologiques de Maurice Pillet en Lean Six Sigma et en maîtrise statistique des procédés.
Concrètement, la suite est accessible depuis un simple navigateur, en SaaS ou installée sur vos serveurs. Le module SPC suit les procédés en temps réel au poste. Data Analysis réunit les statistiques classiques, le machine learning et les réseaux de neurones dans une interface guidée, et travaille directement sur les données déjà collectées par le SPC ou le contrôle de réception. Le module Plans d’expérience construit automatiquement les plans et optimise plusieurs réponses à la fois. Enfin, les capabilités sont calculées sur la performance réelle (Ppk), et l’APC peut corriger automatiquement les machines à partir des mesures.
L’objectif n’est pas de remplacer chaque fonction d’un logiciel statistique de bureau, mais de rapprocher l’analyse de la production, là où les décisions se prennent.
Comment structurer votre processus de sélection
- Cartographier les besoins réels : quelles analyses sont faites aujourd’hui, par qui, à quelle fréquence, à partir de quelles données ?
- Définir les profils d’utilisateurs : quelques experts, ou des dizaines de techniciens et d’opérateurs ?
- Établir une liste courte de trois à cinq solutions qui répondent aux critères fonctionnels.
- Tester sur vos propres données, en impliquant les futurs utilisateurs, et pas seulement sur des jeux de démonstration.
- Évaluer le retour sur investissement : temps d’analyse gagné, dérives détectées plus tôt, non-conformités évitées, coût total sur plusieurs années.
Conclusion
Le meilleur logiciel statistique pour l’industrie manufacturière n’est ni le plus puissant ni le plus connu. C’est celui que vos équipes utiliseront réellement, qui se connecte à vos données de production et qui produit des résultats exploitables au plus près de la ligne. Prenez le temps de tester avec vos propres données, et impliquez dès le départ ceux qui s’en serviront au quotidien.
FAQ
Quelle différence entre un logiciel statistique et un logiciel SPC ?
Un logiciel statistique couvre un large éventail d’analyses : tests, régressions, plans d’expériences, modélisation. Un logiciel SPC est centré sur la surveillance des procédés, avec des cartes de contrôle mises à jour au fil de la production. Les suites qualité connectées réunissent les deux.
Peut-on remplacer un logiciel statistique de bureau par une solution web ?
Oui, pour la majorité des usages industriels : SPC, capabilité, plans d’expériences, tests statistiques. Le passage au web facilite surtout l’ouverture de l’outil aux équipes de production et à plusieurs sites. Pour des analyses très spécifiques, vérifiez la couverture fonctionnelle en testant sur vos propres cas.
Faut-il des compétences en programmation pour analyser ses données industrielles ?
Non, si l’outil est conçu pour les équipes qualité et production. Les logiciels métier guident l’utilisateur à travers les analyses. La programmation reste utile pour des besoins de modélisation très spécifiques.
Pourquoi privilégier le Ppk au Cpk dans un logiciel statistique ?
Le Ppk est calculé sur la dispersion globale d’une période représentative et intègre les dérives réelles de production. Le Cpk, calculé sur la dispersion à court terme, peut surestimer la capabilité d’un procédé en production série.
Combien de temps faut-il pour déployer un logiciel statistique en usine ?
Cela dépend du nombre de modules, de sites et de sources de données à connecter. Une solution full-web évite les installations poste par poste et accélère nettement le démarrage. La formation des équipes reste l’étape déterminante.