


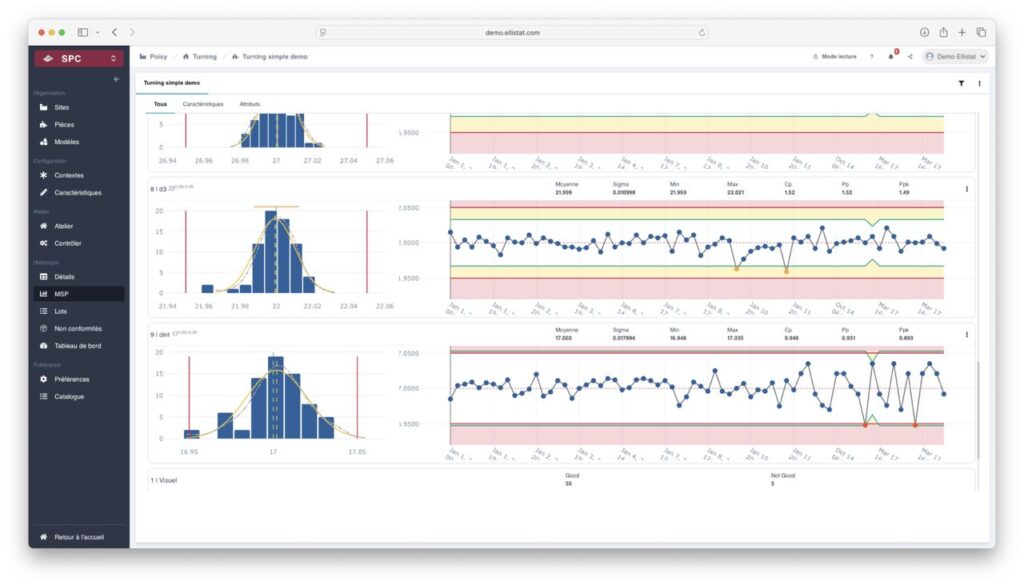
Carte de contrôle X̄-R : à quoi servent les lignes rouges ?
Sur une carte de contrôle X̄-R, les opérateurs voient défiler des points, des lignes bleues, et — souvent source de questions — des lignes rouges encadrant le graphique. Ces lignes ne sont pas des seuils arbitraires ni des objectifs de production : elles sont le cœur même du raisonnement statistique qui permet de distinguer une variation normale d’un signal d’alarme réel. Comprendre leur signification, c’est comprendre pourquoi la maîtrise statistique des procédés (MSP) reste, des décennies après son invention par Walter Shewhart, l’un des outils les plus puissants du contrôle qualité.
Ce que représentent les lignes rouges
Les lignes rouges sur une carte X̄-R portent un nom précis : limites de contrôle (en anglais control limits). On distingue la LCS (limite de contrôle supérieure) et la LCI (limite de contrôle inférieure). Elles encadrent la ligne centrale, qui représente la moyenne générale du procédé (X̄ sur la carte des moyennes) ou la moyenne des étendues (R̄ sur la carte des étendues).
Ces limites sont calculées à partir des données du procédé lui-même — et non imposées de l’extérieur. La formule classique est :
LCS = X̄ + A₂ × R̄
LCI = X̄ − A₂ × R̄
où A₂ est un coefficient tabulé qui dépend uniquement de la taille du sous-groupe (n). Ce coefficient intègre la relation entre l’étendue moyenne et l’écart-type du procédé. Résultat : les limites de contrôle se situent statistiquement à ±3 écarts-types de la moyenne, ce qui correspond à une probabilité de dépassement d’environ 0,27 % lorsque le procédé est stable.
Limites de contrôle vs spécifications : une confusion fréquente
L’erreur la plus répandue est de confondre les limites de contrôle avec les limites de spécification (ou tolérances), qui apparaissent parfois sur les mêmes graphiques sous forme de traits verts ou noirs. Les tolérances expriment ce que le client accepte ; les limites de contrôle expriment ce que le procédé produit naturellement.
Un procédé peut très bien être sous contrôle statistique (aucun point hors des lignes rouges) tout en produisant des pièces hors spécification — c’est le cas d’un procédé centré mais trop dispersé. À l’inverse, un procédé peut être hors contrôle (points dépassant les lignes rouges) tout en restant dans les tolérances — ce qui signifie qu’une cause spéciale perturbe le système, même si les conséquences ne sont pas encore visibles sur la conformité des pièces.
Mélanger les deux notions conduit à deux types d’erreurs coûteuses : intervenir inutilement sur un procédé stable (ce que Deming appelait le tampering), ou ignorer une dérive réelle parce que les pièces semblent encore conformes.
Comment les limites de contrôle sont-elles calculées en pratique ?
Le calcul repose sur une phase de mise en place (phase 1) pendant laquelle on collecte un minimum de 20 à 25 sous-groupes représentatifs d’un procédé considéré comme stable. À partir de ces données :
- On calcule la moyenne de chaque sous-groupe et son étendue (valeur maximale − valeur minimale).
- On calcule X̄ (moyenne des moyennes) et R̄ (moyenne des étendues).
- On applique les formules avec les coefficients A₂, D₃ et D₄ appropriés à la taille n du sous-groupe.
- On vérifie rétrospectivement qu’aucun point de la phase 1 ne dépasse les limites calculées. Si c’est le cas, on identifie la cause, on écarte les sous-groupes concernés et on recalcule.
Une fois les limites validées, elles sont figées pour la phase de surveillance (phase 2). C’est une règle importante : on ne recalcule pas les limites en continu, car cela reviendrait à laisser le procédé définir lui-même ses propres règles à chaque nouveau point.
Interpréter un dépassement de ligne rouge
Lorsqu’un point sort des limites de contrôle, la carte signale une cause spéciale de variation — un événement qui ne fait pas partie de la variabilité habituelle du procédé : changement de lot matière, usure d’outil, erreur d’opérateur, variation de température, etc. La réaction doit être immédiate : identifier la cause, la documenter et, si possible, la corriger avant de reprendre la production.
Les cartes X̄-R intègrent également des règles de détection complémentaires (règles de Nelson ou de Western Electric) qui permettent de repérer des signaux subtils même sans dépassement des lignes rouges : huit points consécutifs du même côté de la ligne centrale, tendance monotone sur six points, etc. Ces règles augmentent la sensibilité de détection, au prix d’un léger accroissement des fausses alarmes si elles sont toutes activées simultanément.
Les lignes rouges d’une carte X̄-R ne sont pas une décoration graphique : elles matérialisent la voix du procédé. Savoir les lire correctement — en les distinguant des spécifications client et en réagissant de façon proportionnée aux signaux qu’elles émettent — est la compétence fondamentale qui transforme un simple relevé de mesures en véritable outil de pilotage de la qualité.