Le SPC (Control Estadístico de Procesos) y el control de recepción A menudo se engloban en la misma categoría: «el control». Esto es un error. Estos dos enfoques no persiguen el mismo objetivo, no se basan en la misma lógica y no se optimizan de la misma manera.
Durante nuestra conferencia anual, Davy Pillet, El director general de Ellistat ha hablado sobre lo que distingue a SPC y control de recepción, sobre cómo reducir considerablemente el número de controles sin perder información, y sobre un requisito previo que con demasiada frecuencia se pasa por alto: la cultura de la calidad.
Antes de la herramienta: tres valores de calidad que hay que compartir
Un programa informático no mejora la calidad, sino que proporciona las herramientas para ello. La mejora surge, ante todo, de una cultura común, y una cultura solo existe si el operario, el técnico, el responsable de calidad y la dirección hablan el mismo idioma. Si solo el departamento de calidad domina estos conceptos, eso no es una cultura, sino un conocimiento especializado aislado.
Hay tres aspectos culturales que resultan especialmente determinantes para llevar a cabo con éxito un proceso de SPC o un control de recepción eficaz.
La cultura del producto
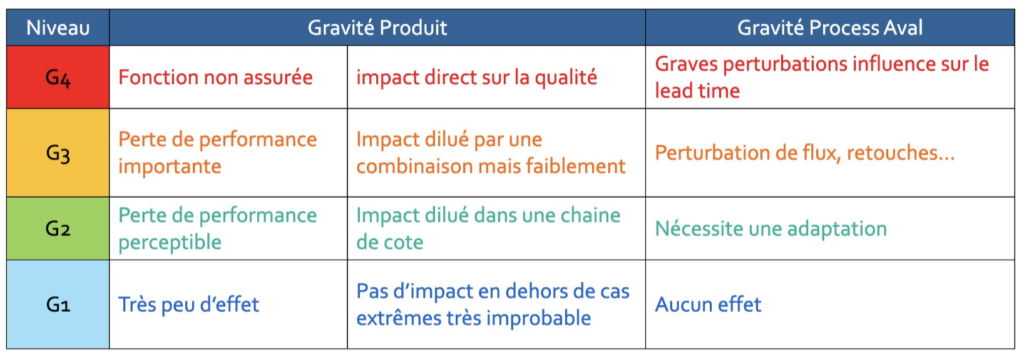
El control tiene un coste. El control es a la calidad lo que el stock es a la logística: a veces necesario, siempre hay que reducirlo. Para controlar correctamente, hay que conocer el producto lo suficiente como para asignar a cada característica un nivel de gravedad:
- Gravedad 4 : la característica no cumple con lo esperado, el producto ya no cumple su función.
- Gravedad 3 : el producto funciona, pero con fallos.
- Gravedad 2 : el producto funciona un poco peor.
- Gravedad 1 : la diferencia es casi imperceptible.
Es esta jerarquización la que permite, a continuación, decidir dónde realizar los controles y en qué medida.
La cultura del público objetivo
La tolerancia no es un margen en el que «todo vale lo mismo». Tomemos como ejemplo un eje que se encuentra en el límite de tolerancia: si se monta en un agujero centrado, el conjunto funciona perfectamente. Si se monta en un agujero que también se encuentra cerca de su límite, el juego se reduce demasiado y el conjunto acaba atascándose.
El cliente no compra cotas, compra una función. Una pieza centrada encajará correctamente con cualquier otra pieza que cumpla con los requisitos. Una pieza «correcta», pero que se encuentre en el límite de la tolerancia, ya empieza a generar falta de calidad. La frontera entre lo bueno y lo malo sobre el papel no se corresponde con la frontera real del rendimiento. De ahí el objetivo del SPC: no limitarse a mantenerse dentro de las tolerancias, sino apuntar al objetivo.
La cultura de la prueba
Nuestra intuición no es fiable en materia de estadística. Un proveedor A entrega una pieza defectuosa de cada doce, mientras que un proveedor B entrega una de cada seis: intuitivamente, A es mejor. Sin embargo, con muestras de este tamaño, una prueba estadística demuestra que la diferencia no es significativa, y B podría incluso ser el mejor de los dos. Toda decisión debe basarse en pruebas, no en impresiones.
SPC frente al control de recepción: dos objetivos, dos lógicas
El SPC impide que se produzca el incumplimiento
El SPC mide las piezas durante la producción para intervenir en el proceso y reajustarlo antes de que se produzcan defectos. Por lo tanto, el plan de control se elabora a partir de una tabla de doble entrada:
- la gravedad de la característica; ;
- la capacidad de deriva del proceso.
Una característica estable solo puede medirse al inicio de la serie. Una característica susceptible de desviarse requiere una frecuencia de control adaptada a la velocidad de desviación del proceso. Según el caso, se optará por un control 100 %, una tarjeta de control o una supervisión simplificada.
En SPC, el control aporta un verdadero valor añadido: mejora directamente la calidad del producto.
Sin embargo, es necesario que el proceso sea sostenible a largo plazo. Hay dos obstáculos que suelen hacer que fracase: el registro de las medidas supone un trabajo adicional para el operario sin que este obtenga ningún beneficio visible, y a un ajustador con experiencia le cuesta aceptar que un programa informático le dicte las correcciones. La automatización de las correcciones mediante el APC elimina estos dos obstáculos: el operario ya no tiene que realizar ajustes y las correcciones se envían directamente a la máquina.
El control de recepción evita que el defecto resulte más costoso
El control de recepción se lleva a cabo tras la producción, sobre un lote ya fabricado. El defecto existe; lo importante es detectarlo antes de que se incorpore al montaje y genere costes mucho más elevados en fases posteriores del proceso.
Aquí desaparece el concepto de desviación: si se ha producido alguna desviación, ya pertenece al pasado. El plan de control ya solo depende de la gravedad de las características. Y, sobre todo, el control en el momento de la recepción no aporta ningún valor añadido. Hay que hacerlo donde sea necesario, y solo allí.
¿Cómo reducir el control de recepción sin perder información?
Para una característica determinada, la reducción se realiza por etapas (órdenes de magnitud):
- Control por atributos (correcto/incorrecto) : unas 80 inspecciones.
- Control mediante mediciones (ISO 3951): se tiene en cuenta el valor medido en lugar de un simple veredicto. El número de controles se reduce a unos 30.
- Control progresivo : cuando el lote es claramente bueno o claramente defectuoso, la decisión se toma sin esperar a que termine el muestreo. Se realizan unas 8 mediciones.
- Dinamización : gracias al historial del proveedor, ya solo se controla una parte de los lotes, por ejemplo, uno de cada cinco.
Punto clave: al pasar de 80 a 8 mediciones, no se pierde ninguna información. Simplemente se aprovecha mejor la información de la que se dispone. La dinamización, por su parte, se basa en un compromiso asumido: se considera que la calidad se mantiene entre dos lotes controlados.
Otra novedad destacable: el método de muestreo por saltos (skip-lot) ya está integrado en la norma ISO 2859. Hasta ahora, cada empresa definía sus propias reglas. Los sectores más regulados, como el médico o el aeronáutico, pueden ahora basarse en un marco normativo común. El módulo de control de recepción de Ellistat (IQC) ya incorpora esta novedad.
La revisión más barata es aquella que no hay que repetir
Una medición realizada en la fase de producción ya se ha llevado a cabo. Volver a realizarla en el control final y, posteriormente, en las instalaciones del cliente en el momento de la recepción, equivale a pagar tres veces por la misma información.
Ellistat ya permite generar automáticamente el control final a partir de los datos del SPC. El siguiente paso, previsto para 2027, consiste en conectar directamente al proveedor con el cliente: las mediciones del proveedor validan el lote a su llegada y activan los flujos logísticos, sin necesidad de retenerlo en la zona de cuarentena. El objetivo: pasar de tres mediciones a una sola.
Conclusión
SPC y control de recepción no son dos variantes de un mismo control. El SPC interviene durante la producción para evitar que se produzca el defecto; el control de recepción interviene después, para evitar que resulte más costoso. El primero se basa en la desviación del proceso, el segundo en la gravedad y en un objetivo constante de reducción. En ambos casos, el éxito depende, ante todo, de una cultura compartida: la del producto, la del objetivo y la de la evidencia.
PREGUNTAS FRECUENTES
¿Cuál es la diferencia entre el SPC y el control de recepción?
El SPC supervisa el proceso durante la producción para corregir las desviaciones antes de que provoquen defectos. El control de recepción verifica los lotes ya producidos, en el momento de su llegada, para detener los defectos antes de que se propaguen a las fases posteriores.
¿Cómo se puede reducir el número de controles en la recepción?
Pasando sucesivamente del control por atributos al control por medidas, luego al control progresivo y, por último, a la dinamización. De este modo, se puede pasar de unos 80 a 8 controles por característica sin pérdida de información y, a continuación, espaciar los lotes controlados.
¿Existe alguna norma que regule la dinamización del control de recepción?
Sí. Ahora forma parte de la norma ISO 2859, lo que permite a los sectores regulados basarse en un marco común en lugar de en normas internas.
¿Por qué suelen fracasar las iniciativas de SPC?
Principalmente porque la introducción de datos supone un trabajo adicional para el operario sin que ello le reporte ningún beneficio visible, y porque los ajustadores experimentados se resisten a seguir las instrucciones de un programa informático. La automatización de las correcciones mediante el APC elimina estos dos obstáculos.