Die SPC (Statistische Prozesskontrolle) und die Eingangskontrolle werden oft in dieselbe Schublade gesteckt: «Kontrolle». Das ist ein Irrtum. Diese beiden Vorgehensweisen verfolgen nicht dasselbe Ziel, basieren nicht auf derselben Logik und lassen sich nicht auf dieselbe Weise optimieren.
Anlässlich unserer Jahreskonferenz, Davy Pillet, Der CEO von Ellistat ging darauf ein, was das Unternehmen auszeichnet SPC und Abnahmeprüfung, darüber, wie sich die Anzahl der Kontrollen deutlich reduzieren lässt, ohne dass Informationen verloren gehen, sowie über eine allzu oft vernachlässigte Voraussetzung: die Qualitätskultur.
Vor der Einführung des Tools: drei Qualitätskulturen, die es gemeinsam zu fördern gilt
Eine Software verbessert die Qualität nicht, sondern unterstützt sie. Verbesserungen entstehen in erster Linie aus einer gemeinsamen Kultur, und eine Kultur existiert nur, wenn der Bediener, der Techniker, der Qualitätsbeauftragte und die Geschäftsleitung dieselbe Sprache sprechen. Wenn nur die Qualitätsabteilung diese Konzepte beherrscht, ist das keine Kultur, sondern isoliertes Fachwissen.
Drei Kulturmerkmale sind besonders entscheidend für den Erfolg eines SPC-Ansatzes oder einer wirksamen Abnahmeprüfung.
Die Produktkultur
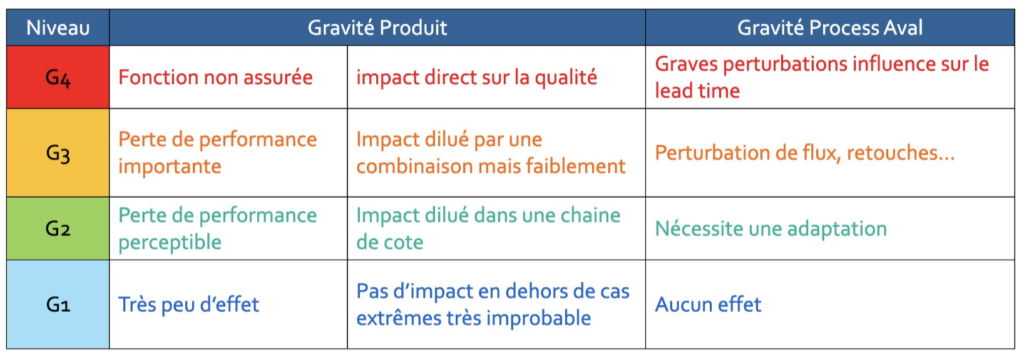
Kontrollen haben ihren Preis. Die Kontrolle verhält sich zur Qualität wie der Lagerbestand zur Logistik: manchmal notwendig, immer zu reduzieren. Um richtig zu kontrollieren, muss man sein Produkt so gut kennen, dass man jedem Merkmal einen Schweregrad zuweisen kann:
- Schweregrad 4 : Das Merkmal ist fehlerhaft, das Produkt erfüllt seine Funktion nicht mehr.
- Schweregrad 3 : Das Produkt funktioniert, allerdings nicht einwandfrei.
- Schweregrad 2 : Das Produkt funktioniert etwas weniger gut.
- Schweregrad 1 : Der Unterschied ist kaum wahrnehmbar.
Anhand dieser Priorisierung lässt sich dann entscheiden, wo und in welchem Umfang Kontrollen durchgeführt werden sollen.
Die Kultur des Ziels
Eine Toleranz ist kein Bereich, in dem «alles gleichwertig» ist. Nehmen wir eine Welle am Toleranzgrenzwert: Wird sie in eine zentrierte Bohrung eingebaut, funktioniert die Baugruppe einwandfrei. Wird sie hingegen in eine Bohrung eingebaut, die ebenfalls nahe an ihrer Grenze liegt, wird das Spiel zu gering, und die Baugruppe blockiert schließlich.
Der Kunde kauft keine Maße, sondern eine Funktion. Ein zentriertes Teil lässt sich korrekt mit jedem anderen konformen Teil zusammenfügen. Ein «gutes» Teil, das sich jedoch am Rand der Toleranz befindet, führt bereits zu Qualitätsmängeln. Die Grenze zwischen gut und schlecht auf dem Papier entspricht nicht der tatsächlichen Leistungsgrenze. Daher das Ziel des SPC: nicht innerhalb der Toleranzen zu bleiben, sondern das Ziel anzustreben.
Die Kultur der Beweisführung
Unsere Intuition in Bezug auf Statistik ist schlecht. Lieferant A liefert eines von zwölf Teilen mit einem Fehler, Lieferant B eines von sechs: Intuitiv ist A besser. Bei Stichproben dieser Größe zeigt ein statistischer Test jedoch, dass der Unterschied nicht signifikant ist, und B könnte sogar der bessere der beiden sein. Jede Entscheidung muss auf Beweisen beruhen, nicht auf einem Eindruck.
SPC vs. Eingangskontrolle: zwei Ziele, zwei Ansätze
Das SPC verhindert, dass der Fehler überhaupt auftritt
Das SPC misst die Teile während der Produktion, um in den Prozess einzugreifen und ihn wieder in die richtige Bahn zu lenken, bevor es zu Fehlern kommt. Der Kontrollplan basiert daher auf einer zweidimensionalen Tabelle:
- die Schweregrad des Merkmals; ;
- die Driftfähigkeit des Verfahrens.
Ein stabiles Merkmal muss möglicherweise nur zu Beginn der Serie gemessen werden. Ein Merkmal, das zu Abweichungen neigt, erfordert eine Kontrollhäufigkeit, die auf die Abweichungsgeschwindigkeit des Prozesses abgestimmt ist. Je nach Fall wählt man eine Kontrolle nach dem 100-%-Verfahren, eine Kontrollkarte oder eine vereinfachte Überwachung.
Im Bereich SPC hat die Qualitätskontrolle einen echten Mehrwert: Sie trägt unmittelbar zur Verbesserung der Produktqualität bei.
Allerdings muss dieser Ansatz langfristig funktionieren. Zwei Hindernisse führen oft zum Scheitern: Die Erfassung der Messwerte bedeutet für den Bediener zusätzlichen Arbeitsaufwand ohne erkennbaren Nutzen für ihn, und ein erfahrener Einrichter akzeptiert nur schwer, dass ihm eine Software seine Korrekturen vorschreibt. Die Automatisierung der Korrekturen mit dem APC beseitigt diese beiden Hindernisse: Der Bediener muss keine Einstellungen mehr vornehmen, und die Korrekturen werden direkt an die Maschine weitergeleitet.
Die Abnahmeprüfung verhindert, dass der Fehler höhere Kosten verursacht
Die Eingangskontrolle findet nach der Produktion an einer bereits gefertigten Charge statt. Der Fehler ist vorhanden; es geht darum, ihn zu erkennen, bevor das Produkt montiert wird und im weiteren Produktionsverlauf weitaus höhere Kosten verursacht.
Hier verschwindet der Begriff der Abweichung: Wenn eine Abweichung aufgetreten ist, gehört sie der Vergangenheit an. Der Kontrollplan hängt nur noch von der Schwere der Merkmale ab. Vor allem ist die Kontrolle bei Wareneingang reiner Nicht-Mehrwert. Sie muss dort erfolgen, wo sie notwendig ist, und nur dort.
Wie lässt sich die Wareneingangskontrolle reduzieren, ohne dass Informationen verloren gehen?
Für ein bestimmtes Merkmal erfolgt die Reduktion schrittweise (in Größenordnungen):
- Prüfung anhand von Merkmalen (in Ordnung / nicht in Ordnung) : etwa 80 Kontrollen.
- Kontrolle durch Messungen (ISO 3951): Es wird der Messwert herangezogen und nicht nur das einfache Ergebnis. Die Anzahl der Prüfungen liegt bei etwa 30.
- Progressive Kontrolle : Wenn die Charge eindeutig in Ordnung oder eindeutig fehlerhaft ist, wird die Entscheidung getroffen, ohne das Ende der Stichprobe abzuwarten. Man kommt dabei auf etwa 8 Messungen.
- Belebung : Dank der Historie des Lieferanten wird nur noch ein Teil der Chargen geprüft, beispielsweise jede fünfte.
Kernpunkt: Bei einer Reduzierung von 80 auf 8 Messungen gehen keine Informationen verloren. Man nutzt lediglich die vorhandenen Informationen besser aus. Die Dynamisierung beruht hingegen auf einem bewussten Kompromiss: Man geht davon aus, dass die Qualität zwischen zwei kontrollierten Chargen konstant bleibt.
Eine weitere bemerkenswerte Entwicklung: Die Dynamisierung (Skip-Lot) ist nun in die Norm ISO 2859 integriert. Bislang legte jedes Unternehmen seine eigenen Regeln fest. Die am stärksten regulierten Branchen wie die Medizin- oder die Luftfahrtindustrie können sich nun auf einen gemeinsamen normativen Rahmen stützen. Das Modul zur Eingangskontrolle (IQC) von Ellistat berücksichtigt diese Entwicklung bereits.
Die günstigste Kontrolle ist die, die man nicht wiederholen muss
Eine in der Produktion durchgeführte Messung ist bereits erfolgt. Diese bei der Endkontrolle und anschließend beim Kunden bei der Abnahme erneut durchzuführen, bedeutet, dreimal für dieselbe Information zu bezahlen.
Mit Ellistat lässt sich bereits heute die Endkontrolle automatisch aus den SPC-Daten generieren. Der nächste Schritt, der für 2027 geplant ist, besteht darin, Lieferant und Kunde direkt miteinander zu verbinden: Die Messungen des Lieferanten validieren die Charge bei ihrer Ankunft und lösen die Logistikabläufe aus, ohne dass eine Zwischenlagerung in der Quarantänezone erforderlich ist. Das Ziel: von drei Messungen auf eine einzige zu kommen.
Schlussfolgerung
SPC und Abnahmeprüfung sind keine zwei Varianten derselben Kontrolle. Die SPC greift während der Produktion ein, um zu verhindern, dass der Fehler überhaupt entsteht; die Eingangskontrolle greift erst danach ein, um zu verhindern, dass er höhere Kosten verursacht. Ersteres orientiert sich an der Prozessabweichung, letzteres an der Schwere des Fehlers und einem konstanten Reduktionsziel. In beiden Fällen hängt der Erfolg in erster Linie von einer gemeinsamen Kultur ab: der Kultur des Produkts, des Ziels und des Nachweises.
FAQ
Was ist der Unterschied zwischen SPC und Wareneingangskontrolle?
Das SPC überwacht den Prozess während der Produktion, um Abweichungen zu korrigieren, bevor sie zu Fehlern führen. Bei der Wareneingangskontrolle werden bereits produzierte Chargen bei ihrer Ankunft geprüft, um Fehler zu erkennen, bevor sie sich weiterverarbeiten lassen.
Wie lässt sich die Anzahl der Wareneingangskontrollen reduzieren?
Indem man nacheinander von der Prüfung anhand von Merkmalen zur Prüfung anhand von Messwerten, dann zur schrittweisen Prüfung und schließlich zur Dynamisierung übergeht. Auf diese Weise lässt sich die Anzahl der Prüfungen pro Merkmal ohne Informationsverlust von etwa 80 auf 8 reduzieren und anschließend die Abstände zwischen den geprüften Chargen vergrößern.
Ist die Dynamisierung der Abnahmeprüfung normiert?
Ja. Sie ist nun in die Norm ISO 2859 integriert, wodurch regulierte Branchen sich auf einen gemeinsamen Rahmen statt auf interne Vorschriften stützen können.
Warum scheitern SPC-Maßnahmen so oft?
Vor allem, weil die Eingabe dem Bediener zusätzlichen Arbeitsaufwand verursacht, ohne dass er einen sichtbaren Nutzen daraus zieht, und weil erfahrene Einrichter Anweisungen einer Software nur ungern befolgen. Die Automatisierung der Korrekturen mit dem APC beseitigt diese beiden Hindernisse.