Le SPC (Statistical Process Control) et le contrôle de réception sont souvent rangés dans la même case : « le contrôle ». C’est une erreur. Ces deux démarches ne poursuivent pas le même objectif, ne se construisent pas selon la même logique et ne s’optimisent pas de la même façon.
Lors de la notre conférence annuelle, Davy Pillet, CEO d’Ellistat, est revenu sur ce qui distingue SPC et contrôle de réception, sur la manière de réduire fortement le nombre de contrôles sans perdre d’information, et sur une condition préalable trop souvent négligée : la culture qualité.
Avant l’outil : trois cultures qualité à partager
Un logiciel n’améliore pas la qualité, il l’outille. L’amélioration vient d’abord d’une culture commune, et une culture n’existe que si l’opérateur, le technicien, le responsable qualité et la direction parlent le même langage. Si seul le service qualité maîtrise ces notions, ce n’est pas une culture, c’est une expertise isolée.
Trois cultures sont particulièrement structurantes pour réussir une démarche SPC ou un contrôle de réception efficace.
La culture du produit
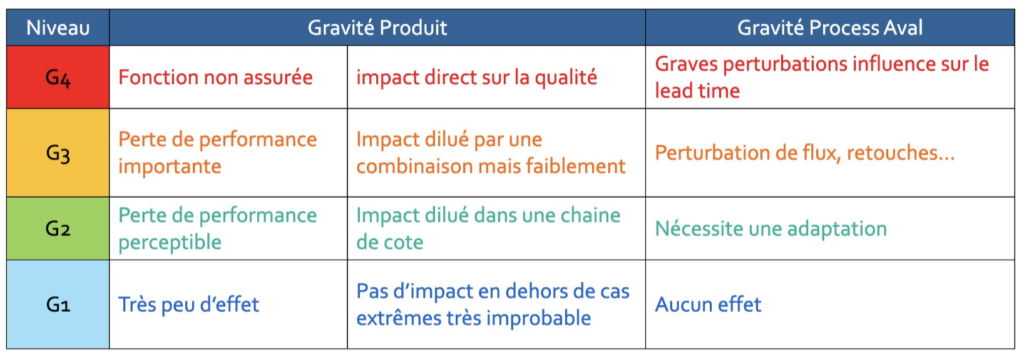
Contrôler a un coût. Le contrôle est à la qualité ce que le stock est à la logistique : parfois nécessaire, toujours à réduire. Pour contrôler juste, il faut connaître son produit au point d’attribuer à chaque caractéristique un niveau de gravité :
- Gravité 4 : la caractéristique est ratée, le produit n’assure plus sa fonction.
- Gravité 3 : le produit fonctionne, mais de façon perturbée.
- Gravité 2 : le produit fonctionne un peu moins bien.
- Gravité 1 : l’écart est quasi imperceptible.
C’est cette hiérarchisation qui permet ensuite de décider où contrôler, et combien.
La culture de la cible
Une tolérance n’est pas une zone où « tout se vaut ». Prenons un arbre en limite de tolérance : monté dans un alésage centré, l’assemblage fonctionne parfaitement. Monté dans un alésage lui aussi proche de sa limite, le jeu devient trop faible et l’ensemble finit par gripper.
Le client n’achète pas des cotes, il achète une fonction. Une pièce centrée s’assemblera correctement avec n’importe quelle autre pièce conforme. Une pièce « bonne » mais en bord de tolérance commence déjà à créer de la non-qualité. La frontière entre bon et mauvais sur le papier ne correspond pas à la frontière réelle de performance. D’où l’objectif du SPC : non pas rester dans les tolérances, mais viser la cible.
La culture de la preuve
Notre intuition est mauvaise en statistiques. Un fournisseur A livre une pièce défectueuse sur douze, un fournisseur B une sur six : intuitivement, A est meilleur. Sur des échantillons de cette taille, un test statistique montre pourtant que la différence n’est pas significative, et B pourrait même être le meilleur des deux. Toute décision doit reposer sur une preuve, pas sur une impression.
SPC vs contrôle de réception : deux objectifs, deux logiques
Le SPC empêche le défaut d’exister
Le SPC mesure les pièces pendant la production pour agir sur le procédé et le recentrer avant qu’il ne produise des défauts. Le plan de contrôle se construit donc sur un tableau à double entrée :
- la gravité de la caractéristique ;
- la capacité de dérive du procédé.
Une caractéristique stable peut n’être mesurée qu’en début de série. Une caractéristique susceptible de dériver impose une fréquence de contrôle calée sur la vitesse de dérive du procédé. Selon les cas, on choisira un contrôle à 100 %, une carte de contrôle ou une surveillance allégée.
En SPC, le contrôle a une vraie valeur ajoutée : il améliore directement la qualité produite.
Encore faut-il que la démarche tienne dans la durée. Deux freins la font souvent échouer : la saisie des mesures ajoute du travail à l’opérateur sans bénéfice visible pour lui, et un régleur expérimenté accepte mal qu’un logiciel lui dicte ses corrections. L’automatisation des corrections avec l’APC lève ces deux obstacles : l’opérateur n’a plus à régler, et les corrections partent directement à la machine.
Le contrôle de réception empêche le défaut de coûter plus cher
Le contrôle de réception intervient après la production, sur un lot déjà fabriqué. Le défaut existe ; l’enjeu est de le bloquer avant qu’il ne soit assemblé et ne génère des coûts bien plus élevés en aval.
Ici, la notion de dérive disparaît : si une dérive a eu lieu, elle appartient au passé. Le plan de contrôle ne dépend plus que de la gravité des caractéristiques. Surtout, contrôler à réception est de la non-valeur ajoutée pure. Il faut le faire là où c’est nécessaire, et seulement là.
Comment réduire le contrôle de réception sans perdre d’information
Pour une caractéristique donnée, la réduction se fait par étapes (ordres de grandeur) :
- Contrôle par attributs (bon / pas bon) : environ 80 contrôles.
- Contrôle par mesures (ISO 3951) : on exploite la valeur mesurée plutôt que le simple verdict. On descend autour de 30 contrôles.
- Contrôle progressif : lorsque le lot est clairement bon ou clairement mauvais, la décision est prise sans attendre la fin de l’échantillon. On tombe à environ 8 mesures.
- Dynamisation : grâce à l’historique du fournisseur, on ne contrôle plus qu’une partie des lots, par exemple un sur cinq.
Point essentiel : de 80 à 8 mesures, aucune information n’est perdue. On exploite simplement mieux celle dont on dispose. La dynamisation, elle, repose sur un compromis assumé : on considère que la qualité se maintient entre deux lots contrôlés.
Autre évolution notable : la dynamisation (skip-lot) est désormais intégrée à la norme ISO 2859. Jusqu’ici, chaque entreprise définissait ses propres règles. Les secteurs les plus encadrés, comme le médical ou l’aéronautique, peuvent maintenant s’appuyer sur un cadre normatif commun. Le module de contrôle de réception d’Ellistat (IQC) intègre déjà cette évolution.
Le contrôle le moins cher est celui qu’on ne refait pas
Une mesure réalisée en production est déjà faite. La refaire au contrôle final, puis chez le client à réception, revient à payer trois fois la même information.
Ellistat permet déjà de générer automatiquement le contrôle final à partir des données SPC. L’étape suivante, prévue pour 2027, consiste à relier directement fournisseur et client : les mesures du fournisseur valident le lot à son arrivée et déclenchent les flux logistiques, sans immobilisation en zone de quarantaine. L’objectif : passer de trois mesures à une seule.
Conclusion
SPC et contrôle de réception ne sont pas deux variantes d’un même contrôle. Le SPC agit pendant la production pour empêcher le défaut d’exister ; le contrôle de réception agit après, pour l’empêcher de coûter plus cher. Le premier se construit autour de la dérive du procédé, le second autour de la gravité et d’un objectif constant de réduction. Dans les deux cas, la réussite dépend d’abord d’une culture partagée : celle du produit, de la cible et de la preuve.
FAQ
Quelle est la différence entre SPC et contrôle de réception ?
Le SPC surveille le procédé pendant la production pour corriger les dérives avant qu’elles ne créent des défauts. Le contrôle de réception vérifie des lots déjà produits, à leur arrivée, pour bloquer les défauts avant qu’ils ne se propagent en aval.
Comment réduire le nombre de contrôles en réception ?
En passant successivement du contrôle par attributs au contrôle par mesures, puis au contrôle progressif et enfin à la dynamisation. On peut ainsi passer d’environ 80 à 8 contrôles par caractéristique sans perte d’information, puis espacer les lots contrôlés.
La dynamisation du contrôle de réception est-elle normée ?
Oui. Elle est désormais intégrée à la norme ISO 2859, ce qui permet aux secteurs réglementés de s’appuyer sur un cadre commun plutôt que sur des règles internes.
Pourquoi les démarches SPC échouent-elles souvent ?
Principalement parce que la saisie ajoute du travail à l’opérateur sans bénéfice visible pour lui, et parce que les régleurs expérimentés acceptent mal des consignes venant d’un logiciel. L’automatisation des corrections avec l’APC lève ces deux freins.