


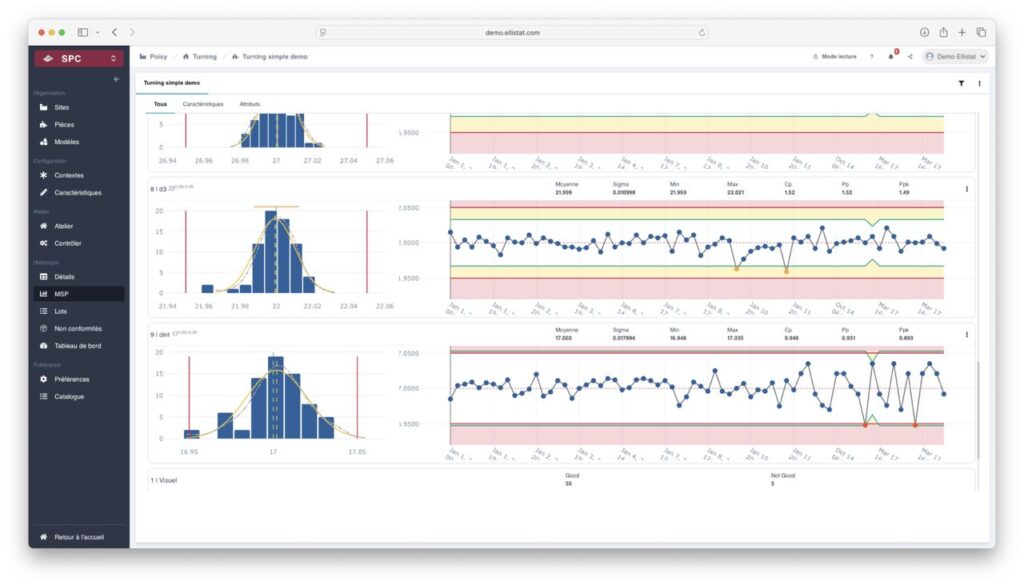
X̄-R ellenőrző diagram: mire szolgálnak a piros vonalak?
Egy X̄-R ellenőrző diagramon a kezelők pontokat, kék vonalakat és – ami gyakran kérdéseket vet fel – a grafikont keretező piros vonalakat látnak. Ezek a vonalak nem önkényes küszöbértékek, sem termelési célok: ők a statisztikai gondolkodásmód magja, amely lehetővé teszi a normális eltérés és a valódi riasztójel megkülönböztetését. Ha megértjük jelentésüket, megértjük azt is, hogy miért marad a folyamatok statisztikai ellenőrzése (MSP) – évtizedekkel Walter Shewhart által történő feltalálása után is – a minőségellenőrzés egyik leghatékonyabb eszköze.
Mit jelentenek a vörös vonalak?
Az X̄-R-térképen szereplő vörös vonalaknak van egy pontos elnevezésük: ellenőrzési határértékek (angolul ellenőrzési határértékek). Megkülönböztetjük a LCS (felső ellenőrzési határ) és a LCI (alsó ellenőrzési határ). Ezek határolják a középvonalat, amely a folyamat általános átlagát (X̄ az átlagok térképén) vagy a szórások átlagát (R̄ a szórások térképén) jelenti.
Ezeket a határértékeket magából a folyamatból származó adatok alapján számítják ki — nem pedig külső forrásból származnak. A klasszikus képlet a következő:
LCS = X̄ + A₂ × R̄
LCI = X̄ − A₂ × R̄
ahol A₂ egy táblázatos együttható, amely kizárólag az alcsoport méretétől (n) függ. Ez az együttható figyelembe veszi a folyamat átlagértéke és szórása közötti összefüggést. Eredmény: a kontrollhatárok statisztikailag az átlagtól ±3 szórásnyira helyezkednek el, ami stabil folyamat esetén körülbelül 0,27 %-es túllépési valószínűségnek felel meg.
Ellenőrzési határértékek és előírások: gyakori félreértés
A leggyakoribb hiba az, hogy összekeverik az ellenőrzési határértékeket a specifikációs határértékek (vagy tűréshatárok), amelyek néha ugyanazon grafikonokon zöld vagy fekete vonalak formájában jelennek meg. A tűréshatárok azt fejezik ki, amit az ügyfél elfogad; az ellenőrzési határok pedig azt, amit a folyamat természetes módon eredményez.
Egy eljárás nagyon is lehet statisztikai ellenőrzés alatt (a vörös vonalakon kívül nincs pont), miközben a specifikációtól eltérő alkatrészeket állít elő — ez jellemző egy központosított, de túl szétszórt folyamatra. Ezzel szemben egy folyamat lehet ellenőrizhetetlen (a piros vonalakon túlnyúló pontok), miközben a tűréshatáron belül maradnak — ami azt jelenti, hogy egy különleges ok zavarja a rendszert, még ha ennek következményei egyelőre nem is látszanak az alkatrészek megfelelőségén.
A két fogalom összekeverése kétféle, költséges hibához vezet: feleslegesen beavatkozni egy stabil folyamatba (amit Deming úgy nevezett, hogy manipuláció), vagy figyelmen kívül hagyni egy tényleges eltérést, mert az alkatrészek még mindig megfelelőnek tűnnek.
Hogyan számítják ki a gyakorlatban az ellenőrzési határértékeket?
A számítás egy bevezetési szakasz (1. szakasz), amelynek során legalább 20–25 reprezentatív alcsoportot gyűjtenek össze egy stabilnak tekintett folyamatból. Ezen adatok alapján:
- Kiszámítjuk az egyes alcsoportok átlagát és szórását (maximális érték – minimális érték).
- Kiszámítjuk az X̄-t (az átlagok átlagát) és az R̄-t (a szórások átlagát).
- A képleteket az n-es alcsoport méretének megfelelő A₂, D₃ és D₄ együtthatókkal alkalmazzuk.
- Utólag ellenőrizzük, hogy az 1. fázis egyetlen pontja sem lépi-e túl a kiszámított határértékeket. Ha ez mégis előfordul, azonosítjuk az okot, kizárjuk az érintett alcsoportokat, majd újraszámoljuk az eredményeket.
A határértékek jóváhagyását követően azok megfagyott a megfigyelési szakaszra (2. szakasz). Ez egy fontos szabály: a határértékeket nem számoljuk újra folyamatosan, mert ez azt jelentené, hogy hagyjuk, hogy a folyamat minden új pontnál maga határozza meg a saját szabályait.
A vörös vonal túllépésének értelmezése
Ha egy pont kilép az ellenőrzési határok közül, a kártya jelzi a különleges ok eltérés – olyan esemény, amely nem tartozik a folyamat szokásos változékonyságához: az alapanyag-tétel cseréje, a szerszám kopása, a kezelő hibája, hőmérséklet-ingadozás stb. Azonnali reagálásra van szükség: meg kell állapítani az okot, dokumentálni kell, és ha lehetséges, ki kell javítani, mielőtt újraindítanák a termelést.
Az X̄-R térképek emellett tartalmaznak kiegészítő felismerési szabályok (Nelson- vagy Western Electric-szabályok), amelyek lehetővé teszik a finom jelek észlelését még a vörös vonalak túllépése nélkül is: nyolc egymást követő pont a középvonal ugyanazon oldalán, monoton tendencia hat ponton stb. Ezek a szabályok növelik az érzékelés érzékenységét, cserébe azonban kissé megnő a téves riasztások száma, ha mindegyiket egyszerre aktiválják.
Az X̄-R-diagram vörös vonalai nem csupán grafikai díszítés: ezek testesítik meg a folyamat hangját. Az, hogy hogyan kell őket helyesen értelmezni – megkülönböztetve őket az ügyfélspecifikációktól, és arányosan reagálva az általuk közvetített jelekre –, az az alapvető kompetencia, amely egy egyszerű mérési jegyzőkönyvet valódi minőségirányítási eszközzé alakít.