Le CSP (Controllo statistico di processo) e il controllo di accettazione vengono spesso raggruppati nella stessa categoria: «il controllo». È un errore. Questi due approcci non perseguono lo stesso obiettivo, non si basano sulla stessa logica e non si ottimizzano allo stesso modo.
In occasione della nostra conferenza annuale, Davy Pillet, L'amministratore delegato di Ellistat ha illustrato ciò che contraddistingue SPC e controllo di accettazione, su come ridurre drasticamente il numero dei controlli senza perdere informazioni, e su un presupposto troppo spesso trascurato: la cultura della qualità.
Prima dello strumento: tre culture della qualità da condividere
Un software non migliora la qualità, ma fornisce gli strumenti per farlo. Il miglioramento deriva innanzitutto da una cultura comune, e una cultura esiste solo se l’operatore, il tecnico, il responsabile della qualità e la direzione parlano la stessa lingua. Se solo il reparto qualità padroneggia questi concetti, non si tratta di una cultura, ma di una competenza isolata.
Tre aspetti sono particolarmente determinanti per il successo di un approccio SPC o di un controllo di accettazione efficace.
La cultura del prodotto
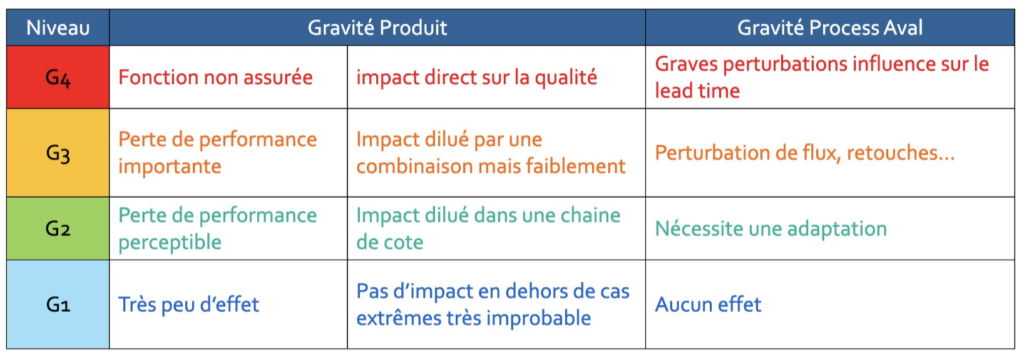
Il controllo ha un costo. Il controllo sta alla qualità come le scorte stanno alla logistica: a volte necessario, sempre da ridurre. Per effettuare un controllo corretto, occorre conoscere il proprio prodotto al punto da attribuire a ciascuna caratteristica un livello di gravità:
- Gravità 4 : la caratteristica non è soddisfacente, il prodotto non svolge più la sua funzione.
- Gravità 3 : il prodotto funziona, ma in modo irregolare.
- Gravità 2 : il prodotto funziona un po' meno bene.
- Gravità 1 : la differenza è quasi impercettibile.
È proprio questa gerarchizzazione che permette poi di decidere dove effettuare i controlli e in che misura.
La cultura del bersaglio
La tolleranza non è un intervallo in cui «tutto va bene». Prendiamo ad esempio un albero al limite di tolleranza: se montato in un foro centrato, l’assemblaggio funziona perfettamente. Se montato in un foro anch’esso vicino al proprio limite, il gioco diventa troppo ridotto e l’insieme finisce per bloccarsi.
Il cliente non acquista quote, ma una funzione. Un pezzo centrato si assemblerà correttamente con qualsiasi altro pezzo conforme. Un pezzo «buono» ma al limite della tolleranza inizia già a generare non-qualità. Il confine tra «buono» e «cattivo» sulla carta non corrisponde al confine reale delle prestazioni. Da qui l’obiettivo dell’SPC: non limitarsi a rimanere entro le tolleranze, ma puntare al bersaglio.
La cultura della prova
La nostra intuizione in materia di statistica è errata. Un fornitore A consegna un pezzo difettoso su dodici, un fornitore B uno su sei: intuitivamente, A è migliore. Su campioni di queste dimensioni, tuttavia, un test statistico dimostra che la differenza non è significativa e che B potrebbe addirittura essere il migliore dei due. Ogni decisione deve basarsi su prove concrete, non su impressioni.
SPC e controllo di accettazione: due obiettivi, due logiche
L'SPC impedisce che si verifichi il guasto
L'SPC misura i pezzi durante la produzione per intervenire sul processo e ricentrarlo prima che generi difetti. Il piano di controllo viene quindi elaborato sulla base di una tabella a doppia entrata:
- la gravità della caratteristica; ;
- la capacità di deriva del processo.
Una caratteristica stabile può essere misurata solo all'inizio della serie. Una caratteristica soggetta a deriva richiede una frequenza di controllo adeguata alla velocità di deriva del processo. A seconda dei casi, si opterà per un controllo 100 %, una carta di controllo o un monitoraggio semplificato.
Nell'ambito della SPC, il controllo apporta un vero valore aggiunto: migliora direttamente la qualità del prodotto.
Ma è necessario che l’approccio sia sostenibile nel tempo. Due ostacoli ne causano spesso il fallimento: l’inserimento delle misure comporta un carico di lavoro aggiuntivo per l’operatore senza alcun vantaggio visibile per lui, e un addetto alla regolazione esperto accetta di malavoglia che un software gli imponga le correzioni. L’automazione delle correzioni tramite l’APC elimina questi due ostacoli: l’operatore non deve più effettuare le regolazioni e le correzioni vengono inviate direttamente alla macchina.
Il controllo al ricevimento evita che il difetto comporti costi maggiori
Il controllo in entrata viene effettuato dopo la produzione, su un lotto già realizzato. Il difetto è presente; l’obiettivo è bloccarlo prima che venga assemblato e generi costi molto più elevati a valle.
Qui il concetto di scostamento scompare: se si è verificato uno scostamento, appartiene al passato. Il piano di controllo dipende ormai solo dalla gravità delle caratteristiche. Soprattutto, il controllo al momento della ricezione è pura mancanza di valore aggiunto. Bisogna farlo dove è necessario, e solo lì.
Come ridurre i controlli in entrata senza perdere informazioni
Per una data caratteristica, la riduzione avviene per fasi (ordini di grandezza):
- Controllo per attributi (conforme / non conforme) : circa 80 controlli.
- Controllo tramite misurazioni (ISO 3951): si tiene conto del valore misurato piuttosto che di un semplice giudizio. Si scende a circa 30 controlli.
- Controllo progressivo : quando il lotto è chiaramente conforme o chiaramente non conforme, la decisione viene presa senza attendere la fine del campionamento. Si arriva a circa 8 misurazioni.
- Dinamizzazione : grazie alla cronologia del fornitore, ormai si controlla solo una parte dei lotti, ad esempio uno su cinque.
Punto fondamentale: passando da 80 a 8 misurazioni, non si perde alcuna informazione. Si sfruttano semplicemente meglio quelle di cui si dispone. La dinamizzazione, invece, si basa su un compromesso consapevole: si parte dal presupposto che la qualità rimanga costante tra due lotti controllati.
Un’altra evoluzione degna di nota: la dinamizzazione (skip-lot) è ora integrata nella norma ISO 2859. Finora, ogni azienda definiva le proprie regole. I settori più regolamentati, come quello medico o aeronautico, possono ora fare affidamento su un quadro normativo comune. Il modulo di controllo qualità in entrata (IQC) di Ellistat integra già questa novità.
Il controllo più economico è quello che non si ripete
Una misurazione effettuata in fase di produzione è già stata eseguita. Ripeterla al controllo finale e poi presso il cliente al momento del collaudo equivale a pagare tre volte per la stessa informazione.
Ellistat consente già di generare automaticamente il controllo finale sulla base dei dati SPC. Il passo successivo, previsto per il 2027, consiste nel collegare direttamente fornitore e cliente: le misurazioni effettuate dal fornitore convalidano il lotto al suo arrivo e attivano i flussi logistici, senza necessità di fermo in zona di quarantena. L’obiettivo: passare da tre misurazioni a una sola.
Conclusione
SPC e controllo di accettazione non sono due varianti dello stesso controllo. L’SPC interviene durante la produzione per impedire che il difetto si verifichi; il controllo in entrata interviene in seguito, per evitare che comporti costi aggiuntivi. Il primo si basa sulla deviazione del processo, il secondo sulla gravità del difetto e su un obiettivo costante di riduzione. In entrambi i casi, il successo dipende innanzitutto da una cultura condivisa: quella del prodotto, dell’obiettivo e della prova.
FAQ
Qual è la differenza tra SPC e controllo di accettazione?
L'SPC monitora il processo durante la produzione per correggere le deviazioni prima che causino difetti. Il controllo in entrata verifica i lotti già prodotti al loro arrivo, per bloccare i difetti prima che si propaghino a valle.
Come ridurre il numero dei controlli in fase di ricevimento?
Passando progressivamente dal controllo per attributi al controllo per misure, poi al controllo progressivo e infine alla dinamizzazione. In questo modo è possibile passare da circa 80 a 8 controlli per caratteristica senza perdita di informazioni, per poi distanziare i lotti controllati.
Esiste una normativa che disciplini l'ottimizzazione del controllo di accettazione?
Sì. Ora è integrata nella norma ISO 2859, il che consente ai settori regolamentati di basarsi su un quadro comune anziché su norme interne.
Perché le iniziative SPC spesso falliscono?
Principalmente perché l’inserimento dei dati comporta un carico di lavoro aggiuntivo per l’operatore senza alcun vantaggio visibile per lui, e perché i regolatori esperti mal sopportano di ricevere istruzioni da un software. L’automazione delle correzioni tramite l’APC elimina questi due ostacoli.