


X̄-R-Kontrollkarte: Wozu dienen die roten Linien?
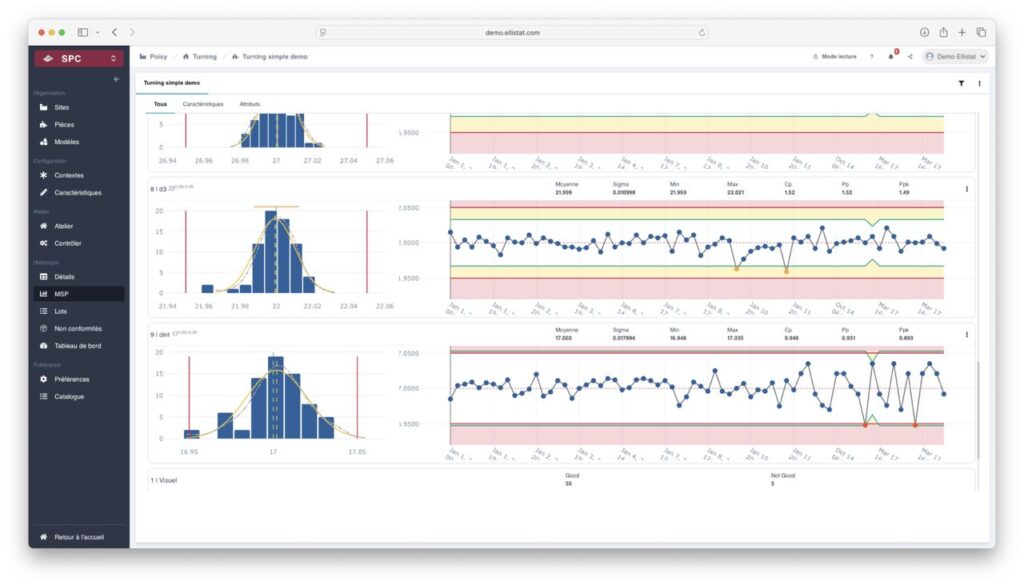
Auf einer X̄-R-Kontrollkarte sehen die Bediener Punkte, blaue Linien und – was oft Fragen aufwirft – rote Linien, die das Diagramm einrahmen. Diese Linien sind weder willkürliche Schwellenwerte noch Produktionsziele: Sie bilden den Kern der statistischen Argumentation, die es ermöglicht, eine normale Schwankung von einem echten Alarmsignal zu unterscheiden. Wer ihre Bedeutung versteht, versteht auch, warum die statistische Prozesskontrolle (SPC) auch Jahrzehnte nach ihrer Erfindung durch Walter Shewhart nach wie vor eines der leistungsfähigsten Instrumente der Qualitätskontrolle ist.
Was die roten Linien bedeuten
Die roten Linien auf einer X̄-R-Karte haben eine bestimmte Bezeichnung: Kontrollgrenzen (auf Englisch Kontrollgrenzen). Man unterscheidet zwischen der LCS (obere Kontrollgrenze) und die LCI (untere Kontrollgrenze). Sie umrahmen die Mittellinie, die den Gesamtmittelwert des Prozesses (X̄ auf der Mittelwertkarte) oder den Mittelwert der Spannweiten (R̄ auf der Spannweitenkarte) darstellt.
Diese Grenzwerte werden anhand der Daten des Prozesses selbst berechnet – und nicht von außen vorgegeben. Die klassische Formel lautet:
LCS = X̄ + A₂ × R̄
LCI = X̄ − A₂ × R̄
wo A₂ ist ein tabellierter Koeffizient, der ausschließlich von der Größe der Teilgruppe (n) abhängt. Dieser Koeffizient berücksichtigt den Zusammenhang zwischen der mittleren Spannweite und der Standardabweichung des Prozesses. Ergebnis: Die Kontrollgrenzen liegen statistisch gesehen bei ±3 Standardabweichungen vom Mittelwert, was bei einem stabilen Prozess einer Überschreitungswahrscheinlichkeit von etwa 0,27 % entspricht.
Kontrollgrenzen vs. Spezifikationen: eine häufige Verwechslung
Der häufigste Fehler besteht darin, die Kontrollgrenzen mit den Spezifikationsgrenzen (oder Toleranzen), die in denselben Diagrammen manchmal als grüne oder schwarze Linien dargestellt werden. Die Toleranzen geben an, was der Kunde akzeptiert; die Kontrollgrenzen geben an, was der Prozess von Natur aus liefert.
Ein Verfahren kann durchaus unter statistischer Kontrolle (keine Punkte außerhalb der roten Linien), während gleichzeitig Teile außerhalb der Spezifikation produziert werden – dies ist bei einem zwar zentrierten, aber zu stark gestreuten Prozess der Fall. Umgekehrt kann ein Prozess außer Kontrolle (Punkte, die über die roten Linien hinausragen), wobei die Toleranzen jedoch eingehalten werden – was bedeutet, dass eine besondere Ursache das System stört, auch wenn die Auswirkungen auf die Konformität der Teile noch nicht sichtbar sind.
Die Vermischung dieser beiden Konzepte führt zu zwei Arten kostspieliger Fehler: unnötige Eingriffe in einen stabilen Prozess (was Deming als Manipulation), oder eine tatsächliche Abweichung zu übersehen, weil die Teile noch konform erscheinen.
Wie werden die Kontrollgrenzen in der Praxis berechnet?
Die Berechnung basiert auf einer Einführungsphase (Phase 1), in der mindestens 20 bis 25 repräsentative Untergruppen eines als stabil geltenden Prozesses erfasst werden. Auf der Grundlage dieser Daten:
- Man berechnet den Mittelwert jeder Untergruppe sowie deren Spannweite (Maximalwert – Minimalwert).
- Man berechnet X̄ (Mittelwert der Mittelwerte) und R̄ (Mittelwert der Spannweiten).
- Man wendet die Formeln mit den Koeffizienten A₂, D₃ und D₄ an, die der Größe n der Untergruppe entsprechen.
- Im Nachhinein wird überprüft, ob kein Punkt der Phase 1 die berechneten Grenzwerte überschreitet. Ist dies der Fall, wird die Ursache ermittelt, die betroffenen Untergruppen werden aussortiert und die Berechnung wird erneut durchgeführt.
Sobald die Grenzwerte bestätigt sind, werden sie erstarrt für die Überwachungsphase (Phase 2). Dies ist eine wichtige Regel: Die Grenzwerte werden nicht fortlaufend neu berechnet, da dies bedeuten würde, dass der Prozess bei jedem neuen Messpunkt seine eigenen Regeln festlegen würde.
Die Bedeutung einer Überschreitung der roten Linie interpretieren
Wenn ein Punkt die Kontrollgrenzen überschreitet, zeigt die Karte eine besonderer Grund Abweichung – ein Ereignis, das nicht zur üblichen Prozessvariabilität gehört: Wechsel der Materialcharge, Werkzeugverschleiß, Bedienerfehler, Temperaturschwankungen usw. Es muss sofort reagiert werden: Die Ursache muss ermittelt, dokumentiert und, wenn möglich, behoben werden, bevor die Produktion wieder aufgenommen wird.
Die X̄-R-Karten verfügen außerdem über ergänzende Erkennungsregeln (Nelson- oder Western-Electric-Regeln), mit denen sich selbst subtile Signale erkennen lassen, auch wenn die roten Linien nicht überschritten werden: acht aufeinanderfolgende Punkte auf derselben Seite der Mittellinie, monotoner Trend über sechs Punkte hinweg usw. Diese Regeln erhöhen die Erkennungsempfindlichkeit, allerdings auf Kosten einer leichten Zunahme von Fehlalarmen, wenn sie alle gleichzeitig aktiviert sind.
Die roten Linien auf einer X̄-R-Karte sind keine grafische Verzierung: Sie verkörpern die Stimme des Prozesses. Sie richtig zu deuten – indem man sie von den Kundenspezifikationen unterscheidet und angemessen auf die von ihnen ausgesendeten Signale reagiert – ist die grundlegende Kompetenz, die aus einer einfachen Messaufzeichnung ein echtes Instrument zur Qualitätssteuerung macht.