


En una línea de mecanizado, cada cambio de serie, cada cambio de herramienta y cada reinicio exige el mismo ritual: mecanizar una pieza, medirla, corregir los desplazamientos y volver a empezar hasta que se respete la tolerancia. A continuación, durante la producción, hay que vigilar el desgaste y la deriva térmica, y volver a corregir.
Este ajuste manual consume tiempo de máquina, genera desechos y depende en gran medida de la experiencia del ajustador. El ajuste automático de la máquina herramienta tiene como objetivo eliminar este proceso manual: se analiza la medición, se calcula la corrección y, a continuación, se envía directamente al control numérico. Principio, condiciones para el éxito, beneficios reales y pasos para su implementación: esto es lo que hay que saber antes de ponerse manos a la obra.
Por qué el ajuste manual sale más caro de lo que parece
Una gran dependencia del ajustador
Dos ajustadores con experiencia no aplican la misma corrección ante la misma desviación, ni en el mismo momento. Uno corrige en cada pieza, mientras que el otro espera a que se observe una tendencia. Esta diferencia se refleja directamente en la dispersión de las piezas entregadas y en la dificultad para alcanzar el mismo nivel de calidad de un equipo a otro.
Tiempo de máquina y material perdidos al arrancar
Cada pieza de prueba paraliza la máquina y consume material y herramientas. En centros de mecanizado de alto valor añadido y series cortas, este tiempo de ajuste tiene un gran impacto. En el cálculo del TRS, se distribuye entre la pérdida de disponibilidad (cambio de serie y ajuste) y la pérdida de calidad (desperdicio al inicio). Por lo tanto, se mide, pero rara vez se aísla y cuantifica como tal.
La sobrecorrección, una trampa clásica
Corregir después de cada pieza medida parece riguroso. A menudo ocurre lo contrario: una parte de la desviación medida no es más que ruido (dispersión natural del proceso, incertidumbre de medición). Al corregirla, se añade variabilidad en lugar de eliminarla. Esta es una de las razones por las que un proceso ajustado «a mano» suele presentar una dispersión mayor de la que debería.
Una decisión tomada bajo presión
Al final de la jornada o ante una entrega urgente, puede darse el caso de que se apruebe una pieza que está al límite o se malinterprete una desviación. Sin una norma de decisión objetiva, la calidad depende de las circunstancias.
El principio del ajuste automático: el APC
El APC (Automated Process Control) cierra automáticamente el bucle entre la medición y la máquina:
- se mide la pieza (con un palpador de máquina, una máquina de medición por coordenadas o un instrumento en el puesto de trabajo);
- el programa analiza la desviación respecto al objetivo, teniendo en cuenta el historial;
- calcula la corrección que debe aplicarse al corrector o correctores correspondientes;
- envía la corrección directamente al control numérico, sin necesidad de volver a introducirla.
Los métodos de corrección
Los métodos más sencillos se basan en reglas de suavizado, como la media móvil ponderada exponencial (EWMA): cada nueva medición se combina con los datos históricos con una ponderación ajustable, para filtrar el ruido y, al mismo tiempo, seguir las variaciones lentas, como el desgaste de la herramienta. Otros enfoques solo actúan cuando la desviación supera un umbral (zona muerta).
Estos métodos funcionan bien en una cota aislada controlada por un único corrector. Sin embargo, alcanzan rápidamente sus límites en cuanto la pieza se vuelve más compleja.
Lo que distingue a un ajuste automático capaz de adaptarse a cualquier escala
Automatizar el ajuste de una cota en una pieza sencilla está al alcance de numerosas soluciones. Automatizar al 100 % las referencias de un taller es otra historia. Hay cuatro condiciones que marcan la diferencia.
Corregir piezas complejas
En una pieza real, una misma cota suele depender de varios correctores, y un mismo corrector influye en varias cotas. Con un centenar de características, la matriz de corrección se vuelve inmanejable para un ser humano, mientras que sigue siendo sencilla para un cálculo informático. Un APC industrial debe ser capaz de resolver este problema, y no limitarse a reajustar una cota tras otra.
Corregir lo justo, sin corregir en exceso
Reajustar sistemáticamente a la última medida equivale a reproducir el error del ajuste manual. La APC de Ellistat se basa en el aprendizaje automático para distinguir la desviación real del ruido, ajustar la intensidad de las correcciones y estabilizar la producción en tiempo real.
Conectarse a todo el parque de maquinaria
El bucle solo se cierra si la corrección llega a la máquina. Un taller suele contar con varias marcas de controles numéricos. El APC de Ellistat se conecta, entre otros, a los controles numéricos de Fanuc, Siemens, Mitsubishi, Mazak, Heidenhain y Okuma, y el fabricante Tornos lo integra de forma nativa en sus máquinas bajo el nombre de CLM (Close Loop Machining).
La única limitación real es de carácter técnico: un sistema de control numérico antiguo, incapaz de recibir correctores a distancia, no puede controlarse en bucle cerrado.
Configurar sin errores, incluso en series pequeñas
Esta es la objeción más habitual en los talleres con múltiples referencias: configurar el APC para cada pieza nueva lleva tiempo. Hay que indicar qué caras se mecanizan, con qué herramientas, desde qué puntos de origen y qué correctores actúan sobre qué cotas.
Esta información ya figura en la gama FAO. El complemento ELLICAM los transfiere automáticamente al APC: orígenes, posiciones, herramientas, correctores y cronología de las operaciones. Reduce en aproximadamente un 80 % el tiempo de configuración por cada nueva referencia, lo que hace que el ajuste automático sea viable incluso para talleres que lanzan más de 2 000 referencias al año. ELLICAM está disponible, entre otros, para AlphaCAM y TopSolid.
Las mejoras observadas en la producción
Las ventajas del ajuste automático se miden a partir de varios indicadores a la vez.
- Una pieza conforme desde la primera pieza mecanizada. El ciclo de piezas de prueba desaparece en gran medida, lo que libera tiempo de máquina en cada cambio de serie.
- Menos desperdicios. En una empresa que utiliza el APC Ellistat, la tasa de desechos ha pasado del 4 % al 1,5 %.
- Una capacidad real en fuerte aumento. En este mismo caso, el Ppk ha pasado de menos de 1 a aproximadamente 1,4: las desviaciones se compensan antes de alcanzar los límites de tolerancia.
- Un TRS en aumento, gracias al doble efecto sobre el tiempo de ajuste y sobre las pérdidas de calidad.
- Una nueva forma de organización posible. Dado que el ajuste ya no depende de la experiencia de un ajustador, cualquier operario puede manejar la máquina. Los ajustadores experimentados se centran en las nuevas referencias, las herramientas y la mejora de los procesos.
- Una trazabilidad completa. Cada corrección lleva una marca de fecha y hora y se justifica mediante una medida, lo que facilita las auditorías y el análisis de las desviaciones.
Cómo activar el ajuste automático: los pasos a seguir
1. Mejorar la fiabilidad de la medición
Un APC solo es válido en la medida en que lo alimentan las mediciones. Una medición sesgada o demasiado dispersa hace que se detecte una desviación que no existe, y la máquina se corrige erróneamente. Antes de cerrar el bucle, es imprescindible realizar un estudio de repetibilidad y reproducibilidad (Gage R&R) del instrumento de medición, así como una verificación de las condiciones de medición: temperatura, colocación y programa.
2. Comprobar que el proceso está bajo control
El ajuste automático corrige el centrado y las desviaciones. No reduce la dispersión propia de un proceso inestable: vibraciones, sujeción insuficiente, herramienta inadecuada. Si la dispersión entre piezas ya supera la tolerancia, primero hay que corregir el proceso.
3. Conectar el medidor y la máquina
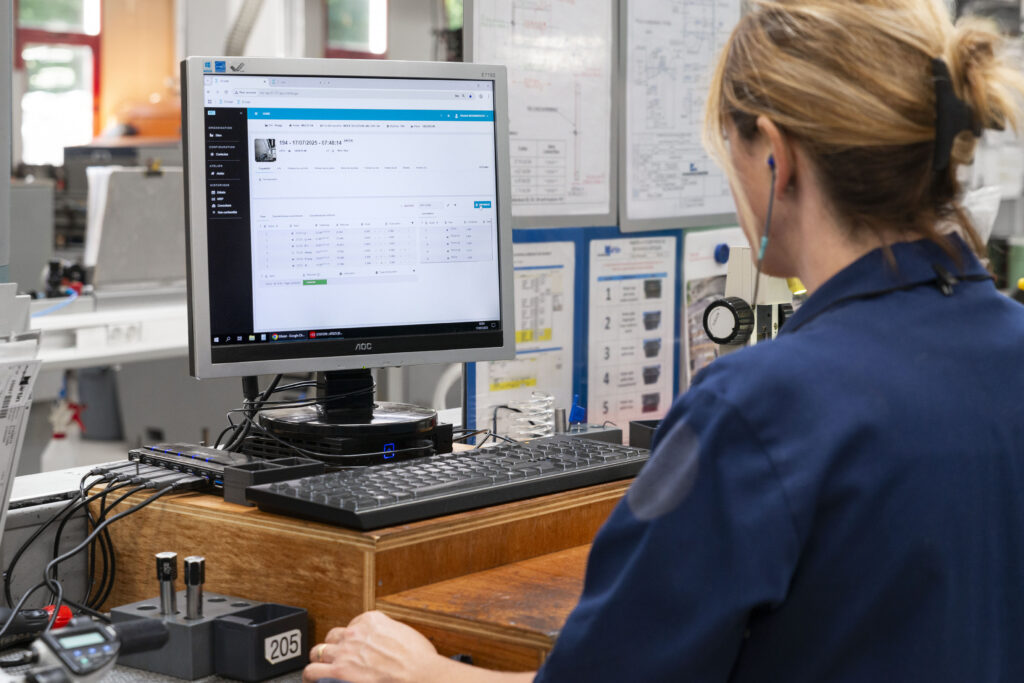
Las mediciones pueden proceder de un palpador integrado, de una máquina de medición por coordenadas (MMT) de taller o de un instrumento situado en el puesto de trabajo, cuyos valores se introducen en el software. Por parte de la máquina, la conexión con el control numérico permite enviar las correcciones directamente. El tiempo que transcurre entre la medición y la corrección determina la eficacia del bucle.
4. Configurar las referencias
Para cada pieza, es necesario asociar las características medidas a las herramientas y a los correctores. Con ELLICAM, esta configuración se genera desde el sistema CAM. Ellistat también ofrece un servicio de configuración «llave en mano» para que puedas empezar rápidamente sin necesidad de movilizar a tus equipos de métodos.
5. Empezar con un proyecto piloto
Empieza con unas cuantas máquinas y algunas referencias representativas. Compara los datos antes y después: índice de desechos, Ppk, tiempo de ajuste y número de correcciones manuales. Estos resultados servirán para planificar la implantación en el resto del taller.
6. Formar a los equipos para su nueva función
El operador pasa de desempeñar una función de ejecución a una de supervisión. Debe saber cuándo el sistema funciona con normalidad, qué significa una alerta y cuándo debe intervenir. En Ellistat, una implantación típica sigue tres fases: diagnóstico in situ, fase de preparación y, a continuación, formación de tres o cuatro días in situ, en función del número de módulos.
7. Aspirar a cubrir el 100 % de las referencias
Las mejoras más significativas no se aprecian en una máquina piloto, sino cuando toda la planta funciona en bucle cerrado. Es en esta fase cuando la organización puede evolucionar de verdad.
Conclusión
El ajuste automático de la máquina herramienta sustituye un ciclo manual costoso, variable y dependiente de las personas por una corrección calculada, trazable y aplicada directamente a la máquina. Las condiciones para su éxito son claras: una medición fiable, un proceso controlado, una conexión con todo el parque de máquinas y una configuración rápida de cada referencia. En conjunto, permiten obtener una pieza conforme desde la primera unidad, reducir los desechos y replantearse la organización del taller.
PREGUNTAS FRECUENTES
¿Es necesario que la máquina cuente con un sensor para realizar el ajuste automático?
No. Las mediciones pueden proceder de un sensor integrado, de una máquina de medición por coordenadas (MMT) de taller o de instrumentos utilizados en el puesto de trabajo. Lo importante es que la medición sea fiable y que se transmita rápidamente al software.
¿Funciona el ajuste automático en todos los mandos digitales?
El APC de Ellistat es compatible con los principales sistemas de control numérico del mercado, entre los que se incluyen Fanuc, Siemens, Mitsubishi, Mazak, Heidenhain y Okuma. La única limitación se refiere a los sistemas de control numérico antiguos, que no admiten correctores remotos.
¿Es rentable el ajuste automático en series pequeñas?
Sí, siempre y cuando la configuración de cada nueva referencia sea rápida. Esa es la función de ELLICAM, que genera la configuración a partir del CAM y reduce en aproximadamente un 80 % el tiempo de configuración.
¿En qué se diferencia el ajuste automático de la corrección del desgaste de la herramienta?
La compensación de desgaste clásica aplica una corrección predefinida en función del número de piezas o del tiempo de corte. El ajuste automático en bucle cerrado realiza la corrección a partir de las mediciones reales y, por lo tanto, tiene en cuenta todas las fuentes de desviación: desgaste, factores térmicos, material y cambio de herramienta.
¿El ajuste automático elimina la necesidad de un ajustador?
Elimina la necesidad de contar con un ajustador para el funcionamiento habitual: un operario puede encargarse de la producción. Los conocimientos de ajuste siguen siendo muy valiosos para las nuevas referencias, las herramientas y la mejora continua.
