


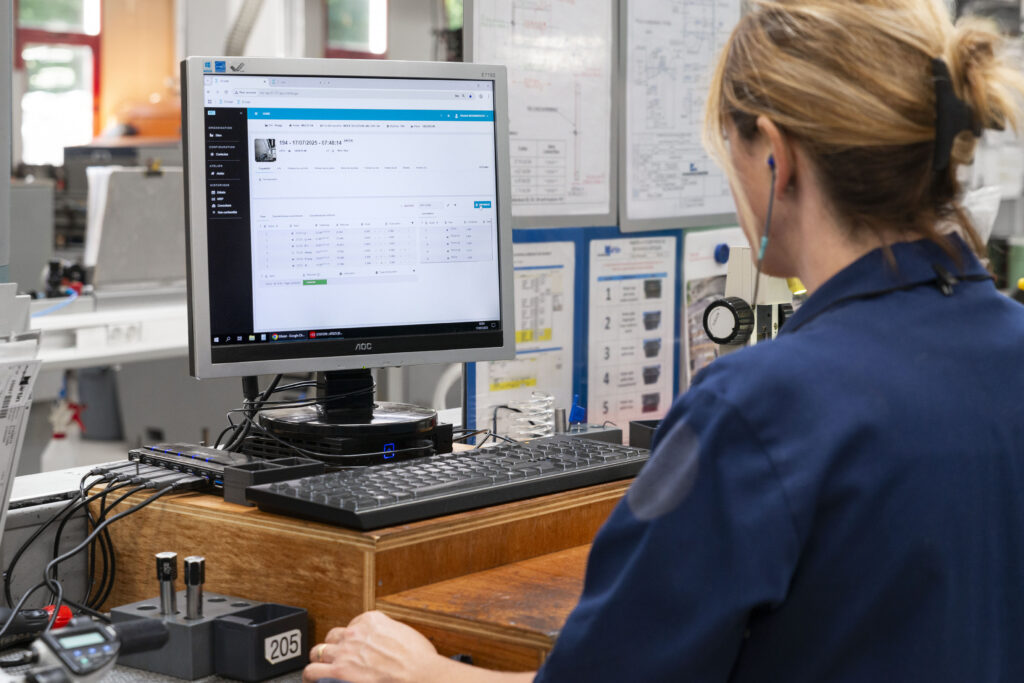
Egy megmunkáló soron minden sorozatváltás, minden szerszámcsere és minden újraindítás ugyanazt a folyamatot igényli: megmunkálni egy alkatrészt, megmérni, kijavítani az eltéréseket, majd újrakezdeni, amíg a tűréshatáron belülre nem kerül. Ezt követően a gyártás során figyelemmel kell kísérni a kopást és a hőhatásból eredő eltéréseket, majd újra korrigálni kell azokat.
Ez a kézi beállítás gépi időt vesz igénybe, selejtet eredményez, és nagymértékben függ a beállító szakember tapasztalatától. A szerszámgép automatikus beállítása célja ennek a kézi folyamatnak a kiküszöbölése: a mérési eredményeket elemzik, a korrekciót kiszámítják, majd közvetlenül a számítógépes vezérlőnek továbbítják. Elv, a sikeres megvalósítás feltételei, tényleges előnyök és a bevezetés lépései: ezeket érdemes tudni, mielőtt belevágna.
Miért kerül a kézi beállítás többe, mint amilyennek látszik?
Erős függőség a beállítótól
Két tapasztalt beállító ugyanazon eltérés esetén sem alkalmazza ugyanazt a korrekciót, és nem is ugyanabban az időpontban. Az egyik minden egyes darabnál korrigál, a másik pedig megvárja, hogy kialakuljon egy tendencia. Ez a különbség közvetlenül megmutatkozik a leszállított darabok szórásában, valamint abban, hogy nehéz ugyanazt a minőségi szintet elérni a különböző csapatoknál.
Az indításkor elvesztegetett gépi idő és anyag
Minden próbadarab leállítja a gépet, anyagot és szerszámot fogyaszt. A nagy hozzáadott értékű megmunkáló központokban és a kis sorozatgyártás során ez a beállítási idő jelentős terhet jelent. Az OEE-számítás során ez az idő a rendelkezésre állás veszteségére (sorozatváltás és beállítás) és a minőségi veszteségre (indulási selejt) oszlik meg. Ezért ugyan mérik, de ritkán kezelik önálló tételként és számszerűsítik.
A túlkorrekció: egy klasszikus csapda
Minden egyes mért darab után korrekciót végrehajtani szigorúnak tűnik. Gyakran éppen az ellenkezője igaz: a mért eltérés egy része csupán zaj (a folyamat természetes szórása, mérési bizonytalanság). A korrekcióval változékonyságot adunk hozzá ahelyett, hogy csökkentenénk. Ez az egyik oka annak, hogy a «kézzel» beállított folyamat gyakran szóródottabb, mint amilyennek lennie kellene.
Nyomás alatt hozott döntés
A műszak végén vagy sürgős szállítás esetén előfordulhat, hogy egy határértékű alkatrészt jóváhagynak, vagy egy eltérést rosszul értelmeznek. Objektív döntési szabályok hiányában a minőség a körülményektől függ.
Az automatikus szabályozás elve: az APC
Az APC (Automated Process Control) automatikusan bezárja a mérés és a gép közötti hurkot:
- a munkadarabot megmérik (gépi érzékelővel, koordináta-mérőgéppel vagy a munkaállomáson található műszerrel);
- a szoftver elemzi a célértékhez viszonyított eltérést, figyelembe véve a korábbi adatokat;
- kiszámítja az érintett korrekciós tényező(k)re alkalmazandó korrekciót;
- a javítást közvetlenül a CNC-vezérlőnek küldi, újbóli bevitel nélkül.
A korrekciós módszerek
A legegyszerűbb módszerek simítási szabályokon alapulnak, mint például az exponenciálisan súlyozott mozgóátlag (EWMA): minden új mérési értéket egy állítható súlyozással kombinálnak a korábbi adatokkal, hogy kiszűrjék a zajt, miközben nyomon követik a lassú eltéréseket, például a szerszám kopását. Más megközelítések csak akkor lépnek működésbe, ha az eltérés meghalad egy küszöbértéket (holtzóna).
Ezek a módszerek jól működnek egy olyan elszigetelt méretnél, amelyet egyetlen korrektor vezérel. Amint a munkadarab összetettebbé válik, gyorsan elérik a határaikat.
Mi különbözteti meg a méretezhető automatikus beállítást
Egy egyszerű alkatrész méretének beállítását számos megoldás képes automatizálni. A műhely összes alkatrészének 100%-os automatizálása azonban már más kérdés. Négy feltétel dönti el a különbséget.
Bonyolult alkatrészek javítása
Egy valós alkatrészen egy adott méret gyakran több korrekciós tényezőtől függ, és egy adott korrekciós tényező több méretet is befolyásol. Száz jellemző esetén a korrekciós mátrix ember számára kezelhetetlenné válik, míg számítógépes számítások számára továbbra is egyszerű marad. Egy ipari APC-nek képesnek kell lennie ennek a problémának a megoldására, és nem csupán az egyes méretek egymás utáni újraközpontosítására.
Helyesen javíts, anélkül, hogy túljavítanál
Ha rendszeresen az utolsó ütemre állítjuk vissza, azzal ugyanazt a hibát követjük el, mint a kézi beállításnál. Az Ellistat APC a gépi tanuláson alapul, hogy megkülönböztesse a tényleges eltérést a zajtól, beállítsa a korrekciók mértékét, és valós időben stabilizálja a termelést.
Csatlakozás a teljes gépparkhoz
A kör csak akkor zárul be, ha a korrekció beérkezik a gépbe. Egy műhelyben gyakran többféle márkájú numerikus vezérlőrendszer is megtalálható. Az Ellistat APC-je többek között a Fanuc, Siemens, Mitsubishi, Mazak, Heidenhain és Okuma CNC-vezérlésekhez csatlakozik, a Tornos gyártó pedig natívan integrálja gépeibe CLM (Close Loop Machining) néven.
Az egyetlen valódi korlát anyagi jellegű: egy régi számítógépes vezérlőrendszer, amely nem képes távoli korrekciós jeleket fogadni, nem vezérelhető zárt hurkú rendszerben.
Hibamentes beállítás, még kis sorozatgyártás esetén is
Ez a leggyakrabban felhozott kifogás a több referenciát használó műhelyek esetében: az APC beállítása minden új alkatrész esetében időigényes. Meg kell adni, hogy mely felületeket megmunkálják, milyen szerszámokkal, melyik kiindulási pontról, és mely korrekciós értékek hatnak mely méretekre.
Ezek az adatok már szerepelnek az FAO-adatbázisban. Az ELLICAM bővítmény automatikusan továbbítja azokat az APC-nek: eredet, beállítások, szerszámok, korrekciós eszközök és a műveletek időrendje. Ezzel az új cikkszámok beállításához szükséges idő körülbelül 80%-át megspórolja, így az automatikus beállítás még azoknak a műhelyeknek is megvalósítható, amelyek évente több mint 2 000 cikkszámot indítanak el. Az ELLICAM többek között az AlphaCAM és a TopSolid szoftverekhez is elérhető.
A termelésben tapasztalt eredmények
Az automatikus beállítás előnyei egyszerre több mutató alapján is mérhetők.
- Már az első megmunkált darabtól kezdve megfelelő minőségű alkatrész. A próbadarabok gyártási ciklusa nagyrészt megszűnik, ami minden sorozatváltáskor gépi időt szabadít fel.
- Kevesebb selejt. Egy APC Ellistat rendszerrel felszerelt ügyfélnél a selejtarány 4%-ról 1,5%-ra csökkent.
- A tényleges teljesítőképesség jelentősen növekszik. Ebben az esetben a Ppk értéke kevesebb mint 1-ről körülbelül 1,4-re emelkedett: az eltéréseket még a tűréshatárok elérése előtt kompenzálják.
- Növekvő TRS, köszönhetően annak, hogy egyszerre csökkenti a beállítási időt és a minőségromlást.
- Egy lehetséges új szervezeti forma. Mivel a beállítás már nem függ a beállító szakértelmétől, a gépet akár egy operátor is kezelheti. A tapasztalt beállítók így az új referenciákra, a szerszámokra és a folyamatok fejlesztésére koncentrálhatnak.
- Teljes körű nyomonkövethetőség. Minden korrekciót időbélyeggel látnak el, és egy mérési értékkel indokolnak, ami megkönnyíti az ellenőrzéseket és az eltérések elemzését.
Az automatikus beállítás végrehajtása: a lépések
1. A mérés megbízhatóságának növelése
Egy APC csak annyit ér, amennyit a belé táplált mérések érnek. Egy torz vagy túl szétszórt mérés olyan eltérést jelez, ami valójában nem létezik, és a gépet tévesen korrigálják. A hurok bezárása előtt elengedhetetlen a mérőeszköz ismételhetőségi és reprodukálhatósági vizsgálata (Gage R&R), valamint a mérési feltételek – hőmérséklet, elhelyezés, program – ellenőrzése.
2. Ellenőrizni kell, hogy az eljárás megfelelően működik-e
Az automatikus beállítás kijavítja a központolást és az eltéréseket. Nem csökkenti azonban az instabil gyártási folyamatból eredő saját szórást: rezgések, nem megfelelő rögzítés, nem megfelelő szerszám. Ha a darabok közötti szórás már meghaladja a tűréshatárt, akkor először a gyártási folyamatot kell rendezni.
3. A mérőműszer és a gép összekapcsolása
A mérések származhatnak egy beépített érzékelőtől, egy műhelyi koordináta-mérőgéptől vagy egy munkaállomáson található műszertől, amelyek értékeit a szoftverbe rögzítik. A gép oldalán a numerikus vezérléshez való csatlakozás lehetővé teszi a korrekciók közvetlen elküldését. A mérés és a korrekció közötti időtartam határozza meg a szabályozó hurok hatékonyságát.
4. A hivatkozások beállítása
Minden alkatrész esetében össze kell kapcsolni a mért jellemzőket az eszközökkel és a korrekciós eszközökkel. Az ELLICAM segítségével ez a konfiguráció a CAM-rendszerből kerül generálásra. Az Ellistat emellett kulcsrakész konfigurációs szolgáltatást is kínál, amely lehetővé teszi a gyors indulást anélkül, hogy a gyártási módszerekkel foglalkozó csapatokat be kellene vonni.
5. Kísérleti területen kezdeni
Kezdjen néhány géppel és néhány reprezentatív mintával! Hasonlítsa össze az előtti és az utáni állapotot: a selejtarány, a PPK, a beállítási idő és a kézi korrekciók száma tekintetében. Ezek az eredmények alapul szolgálnak majd a gyártócsarnok többi részére történő kiterjesztéshez.
6. A csapatok felkészítése új szerepükre
Az operátor a végrehajtói szerepkörből a felügyeleti szerepkörbe lép át. Meg kell értenie, mikor működik a rendszer normálisan, mit jelent egy riasztás, és mikor kell átvennie az irányítást. Az Ellistatnál egy tipikus bevezetés három szakaszból áll: helyszíni diagnosztika, előkészítési szakasz, majd a modulok számától függően három-négy napos helyszíni képzés.
7. A termékválaszték 100%-ának lefedése
A legnagyobb eredmények nem egy kísérleti gépen jelentkeznek, hanem akkor, amikor az egész üzem zárt hurkú rendszerben működik. Csak ebben a szakaszban tud a szervezet valóban fejlődni.
Következtetés
A szerszámgépek automatikus beállítása a költséges, változó és az egyénekre támaszkodó kézi szabályozási ciklust egy kiszámított, nyomon követhető és közvetlenül a gépre alkalmazott korrekcióval váltja fel. A siker feltételei egyértelműek: megbízható mérés, jól irányított folyamat, kapcsolat az összes géppel, valamint az egyes típusok gyors konfigurálása. Ezek együttesen lehetővé teszik, hogy már az első darabtól kezdve szabványnak megfelelő alkatrészeket állítsunk elő, csökkentsük a selejtet, és újragondoljuk a műhely szervezését.
GYIK
Szükség van-e érzékelőre a gépben az automatikus beállításhoz?
Nem. A mérések származhatnak egy beépített érzékelőtől, egy műhelyi koordináta-mérőgéptől vagy a munkaállomáson használt műszerektől. A lényeg az, hogy a mérés megbízható legyen, és gyorsan bekerüljön a szoftverbe.
Az automatikus beállítás minden digitális vezérlőn működik?
Az Ellistat APC csatlakoztatható a piacon elérhető legfontosabb numerikus vezérlőkhöz, többek között a Fanuc, Siemens, Mitsubishi, Mazak, Heidenhain és Okuma típusokhoz. Az egyetlen korlátozás a régebbi numerikus vezérlőkre vonatkozik, amelyek nem képesek távoli korrekciós jelek fogadására.
Megéri-e az automatikus beállítás kis sorozatgyártás esetén?
Igen, feltéve, hogy minden új cikkszám konfigurálása gyorsan elvégezhető. Ez az ELLICAM feladata, amely a CAM-rendszerből generálja a konfigurációt, és ezzel körülbelül 80%-kal csökkenti a konfigurálási időt.
Mi a különbség az automatikus beállítás és a szerszámkopás-korrekció között?
A hagyományos kopáskompenzáció a darabszám vagy a vágási idő alapján előre meghatározott korrekciót alkalmaz. A zárt hurkú automatikus beállítás a tényleges mérési értékek alapján végez korrekciót, így figyelembe veszi az eltérések összes forrását: kopás, hőhatás, anyag, szerszámcsere.
Az automatikus beállítás feleslegessé teszi-e a beállítót?
Ezzel megszűnik a beállító szakember iránti igény a mindennapi üzemeltetés során: a termelést egy operátor is biztosítani tudja. A beállítási szakértelem továbbra is értékes marad az új termékek, a szerszámok és a folyamatos fejlesztés tekintetében.
