Le SPC (Statisztikai folyamatirányítás) és a átvételi ellenőrzés gyakran egy kalap alá sorolják: «az ellenőrzés». Ez tévedés. Ez a két megközelítés nem ugyanazt a célt szolgálja, nem ugyanazon logika alapján épül fel, és nem ugyanúgy optimalizálható.
Éves konferenciánkon, Davy Pillet, az Ellistat vezérigazgatója rátért arra, mi különbözteti meg SPC és átvételi ellenőrzés, arról, hogyan lehet jelentősen csökkenteni az ellenőrzések számát anélkül, hogy információk vesznének el, valamint egy túl gyakran figyelmen kívül hagyott előfeltételről: a minőségkultúráról.
Az eszköz bevezetése előtt: három minőségi kultúra, amelyet meg kell osztani
A szoftver nem javítja a minőséget, hanem eszközöket biztosít hozzá. A fejlődés elsősorban egy közös kultúrából fakad, és egy kultúra csak akkor létezik, ha az operátor, a technikus, a minőségügyi vezető és a vezetőség ugyanazt a nyelvet beszéli. Ha csak a minőségügyi osztály ismeri ezeket a fogalmakat, az nem kultúra, hanem elszigetelt szakértelem.
Három alapvető elem különösen fontos az SPC-folyamat sikeres végrehajtásához vagy egy hatékony átvételi ellenőrzéshez.
A termék termesztése
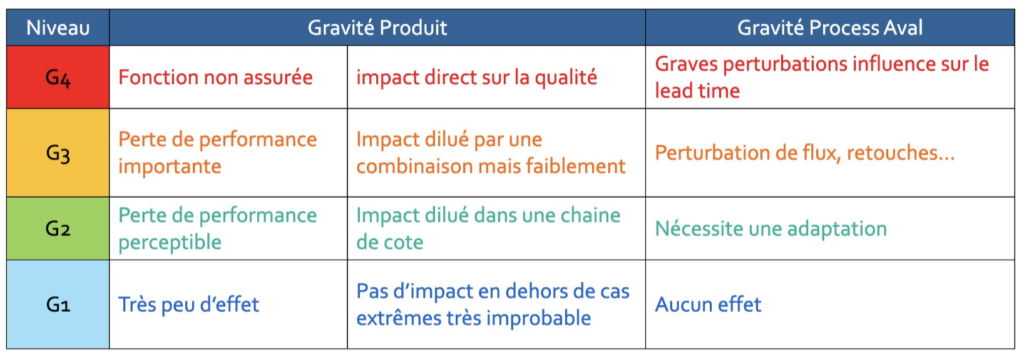
Az ellenőrzésnek ára van. Az ellenőrzés a minőséghez olyan viszonyban áll, mint a készlet a logisztikához: néha szükséges, de mindig csökkenteni kell. Ahhoz, hogy helyesen tudjunk ellenőrizni, annyira ismernünk kell a termékünket, hogy minden jellemzőhöz súlyossági szintet tudjunk rendelni:
- Nehézségi szint: 4 : a termék nem felel meg a műszaki előírásoknak, így már nem látja el a rendeltetésszerű funkcióját.
- Súlyosság 3 : a termék működik, de nem megfelelően.
- Súlyosság 2 : a termék nem működik olyan jól.
- Súlyosság 1 : a különbség szinte észrevehetetlen.
Ez a rangsorolás teszi lehetővé, hogy eldöntsük, hol és milyen mértékben kell ellenőrizni.
A célcsoport kultúrája
A tűréshatár nem olyan tartomány, ahol «minden egyformának számít». Vegyünk például egy, a tűréshatár szélén lévő tengelyt: ha egy középre helyezett furatba szerelik be, az összeállítás tökéletesen működik. Ha viszont egy szintén a határán lévő furatba szerelik be, a játék túl kicsi lesz, és az egész végül beragad.
Az ügyfél nem méreteket vásárol, hanem egy funkciót. Egy pontosan központosított alkatrész bármely más, előírásoknak megfelelő alkatrésszel megfelelően illeszkedik össze. Egy «jó», de a tűréshatár szélén lévő alkatrész máris minőségi problémákat okoz. A papíron meghúzott határ a „jó” és a „rossz” között nem egyezik meg a teljesítmény valós határával. Ezért az SPC célja nem az, hogy a tűréshatáron belül maradjon, hanem hogy elérje a célértéket.
A bizonyítékok kultúrája
A statisztikában rossz az intuíciónk. Az A beszállító tizenkét darab közül egyet szállít hibásan, a B beszállító pedig hatból egyet: intuitív módon az A a jobb. Ilyen méretű minták esetében azonban egy statisztikai teszt kimutatja, hogy a különbség nem szignifikáns, és akár a B is lehet a jobb a kettő közül. Minden döntésnek bizonyítékon kell alapulnia, nem pedig benyomáson.
SPC és átvételi ellenőrzés: két cél, két megközelítés
Az SPC megakadályozza a hiba kialakulását
Az SPC a gyártás során méri az alkatrészeket, hogy beavatkozhasson a folyamatba és újra beállíthassa azt, mielőtt hibák keletkeznének. Az ellenőrzési terv tehát egy kétosztályos táblázaton alapul:
- a súlyosság a jellemző; ;
- a sodródási képesség a folyamat.
Egy stabil jellemzőt csak a sorozat elején lehet mérni. Egy eltérő tendenciát mutató jellemző esetében az ellenőrzés gyakoriságát a folyamat eltérési sebességéhez kell igazítani. Az esettől függően választhatunk 100 %-es ellenőrzést, ellenőrző diagramot vagy egyszerűsített megfigyelést.
Az SPC-ben az ellenőrzés valódi hozzáadott értéket jelent: közvetlenül javítja a gyártott termékek minőségét.
De ehhez az is szükséges, hogy a folyamat hosszú távon is működőképes legyen. Két tényező miatt gyakran kudarcba fullad: az adatok bevitelével a kezelőnek plusz munkája keletkezik anélkül, hogy abból látható haszna származna, és egy tapasztalt beállító nehezen fogadja el, hogy egy szoftver írja elő neki a korrekciókat. A korrekciók automatizálása az APC segítségével felszámolja ezt a két akadályt: a kezelőnek már nem kell beállítania a gépet, és a korrekciók közvetlenül a géphez kerülnek.
Az átvételi ellenőrzés megakadályozza, hogy a hiba nagyobb költségeket okozzon
Az átvételi ellenőrzés a gyártás után, egy már legyártott tétel esetében történik. A hiba már fennáll; a cél az, hogy még az összeszerelés előtt kiszűrjük, mielőtt a gyártási folyamat későbbi szakaszában jóval magasabb költségeket okozna.
Itt eltűnik az eltérés fogalma: ha eltérés történt, az már a múlté. Az ellenőrzési terv kizárólag a jellemzők súlyosságától függ. Főleg pedig az átvételkori ellenőrzés pusztán nem jelent hozzáadott értéket. Ezt ott kell elvégezni, ahol szükséges, és csak ott.
Hogyan lehet csökkenteni a beérkező adatok ellenőrzését anélkül, hogy információk vesznének el?
Egy adott jellemző esetében a csökkentés lépcsőzetesen (nagyságrendek szerint) történik:
- Attribútumalapú ellenőrzés (megfelelő / nem megfelelő) : körülbelül 80 ellenőrzés.
- Mérési ellenőrzés (ISO 3951): a puszta minősítés helyett a mért értéket vesszük figyelembe. Ez körülbelül 30 ellenőrzésre csökkenti a számot.
- Progresszív vezérlés : ha a tétel egyértelműen megfelelő vagy egyértelműen nem megfelelő, a döntést a minta teljes vizsgálata nélkül hozzák meg. Ez körülbelül 8 mérésnél történik.
- Dinamizálás : a beszállító korábbi teljesítései alapján már csak a tételek egy részét ellenőrizzük, például minden ötödiket.
Lényeges szempont: a 80-ról 8-ra történő csökkentés során egyetlen információ sem veszik el. Egyszerűen csak jobban kihasználjuk a rendelkezésre álló információkat. A dinamizálás viszont egy tudatos kompromisszumon alapul: feltételezzük, hogy a minőség két ellenőrzött tétel között változatlan marad.
Egy másik figyelemre méltó fejlemény: a dinamizálás (skip-lot) mostantól az ISO 2859 szabvány részét képezi. Eddig minden vállalat saját szabályait határozta meg. A legszigorúbban szabályozott ágazatok, mint például az orvosi vagy a repülőgépipar, mostantól egy közös szabványos keretrendszerre támaszkodhatnak. Az Ellistat beérkező áru ellenőrzési modulja (IQC) már tartalmazza ezt a változást.
A legolcsóbb ellenőrzés az, amit nem kell megismételni
Egy gyártás során elvégzett mérést már elvégezték. Ha ezt a végső ellenőrzés során, majd az átvételkor az ügyfélnél is megismétlik, az azt jelenti, hogy ugyanazért az információért háromszor fizetnek.
Az Ellistat már most is lehetővé teszi a végső ellenőrzés automatikus generálását az SPC-adatok alapján. A következő lépés, amelyet 2027-re terveznek, a beszállító és a vevő közvetlen összekapcsolása: a beszállító mérései érkezéskor jóváhagyják a tételt, és elindítják a logisztikai folyamatokat, anélkül, hogy a tétel karanténzónában maradna. A cél: a három mérésről egyetlen mérésre való áttérés.
Következtetés
SPC és átvételi ellenőrzés nem ugyanazon ellenőrzés két változata. Az SPC a gyártás során lép működésbe, hogy megakadályozza a hiba kialakulását; az átvételi ellenőrzés pedig utána lép működésbe, hogy megakadályozza, hogy a hiba nagyobb költségeket okozzon. Az előbbi a folyamat eltéréseire, az utóbbi pedig a hiba súlyosságára és a folyamatos csökkentés céljára épül. Mindkét esetben a siker elsősorban egy közös kultúrától függ: a termék, a cél és a bizonyíték kultúrájától.
GYIK
Mi a különbség az SPC és a beérkezési ellenőrzés között?
Az SPC a gyártás során figyelemmel kíséri a folyamatot, hogy kijavítsa az eltéréseket, mielőtt azok hibákat okoznának. A beérkezési ellenőrzés a már legyártott tételeket vizsgálja meg azok beérkezésekor, hogy megakadályozza a hibák továbbterjedését a gyártási folyamat későbbi szakaszaiba.
Hogyan lehetne csökkenteni a beérkező áruk ellenőrzésének számát?
Az attribútumalapú ellenőrzésről fokozatosan áttérve a mérési alapú ellenőrzésre, majd a fokozatos ellenőrzésre, végül pedig a dinamizálásra. Így információvesztés nélkül körülbelül 80-ról 8-ra csökkenthető az egyes jellemzőknél végzett ellenőrzések száma, majd ritkíthatók az ellenőrzött tételek.
A beérkezési ellenőrzés felgyorsítására vonatkozóan léteznek szabványok?
Igen. Ez most már az ISO 2859 szabvány részét képezi, ami lehetővé teszi a szabályozott ágazatok számára, hogy belső szabályok helyett egy közös keretrendszerre támaszkodjanak.
Miért buknak meg gyakran az SPC-kezdeményezések?
Elsősorban azért, mert az adatbevitel plusz munkát jelent a kezelő számára anélkül, hogy abból látható haszna származna, és mert a tapasztalt beállítók nehezen fogadják el a szoftvertől érkező utasításokat. A korrekciók automatizálása az APC segítségével mindkét akadályt kiküszöböli.