


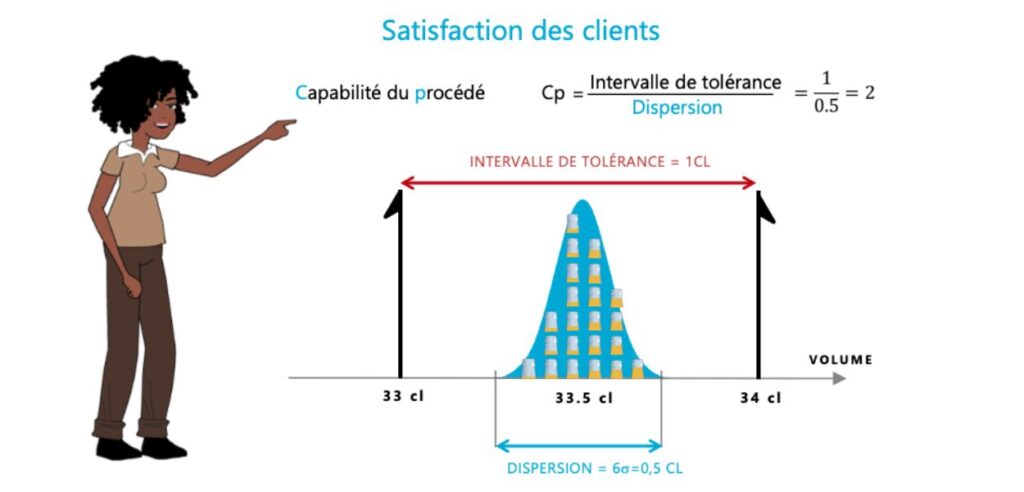
Prima di avviare una produzione in serie, ogni team addetto alla qualità deve rispondere a una domanda fondamentale: il mio processo è fisicamente in grado di produrre secondo le specifiche? Non è una questione di regolazione, né di centraggio. È una questione di potenziale lordo.
È proprio a questo che risponde l’indice Cp, uno degli indicatori più utilizzati nel controllo statistico dei processi (CSP). Come ogni indicatore sintetico, presenta dei limiti ben precisi. È necessario conoscerli per non trarre conclusioni errate.
Cosa misura effettivamente il Cp
Il Cp, ovvero l'indice di capacità del processo (Capacità del processo), confronta l'ampiezza della tolleranza definita dall'ufficio tecnico con la dispersione misurata nel processo. La formula è semplice:
Cp = (LSS − LSI) / 6σ
- LSS è il limite superiore specificato.
- LSI è il limite inferiore specificato.
- 6σ rappresenta l'ampiezza della variazione naturale del processo, ovvero ±3 deviazioni standard rispetto alla media.
In pratica, se la tolleranza è doppia rispetto alla dispersione del processo, il Cp è pari a 2,0. Se i due valori sono identici, il Cp è pari a 1,0. In questo caso, anche con un processo perfettamente centrato, circa lo 0,27% della produzione risulterà statisticamente fuori tolleranza.
Quale valore di Cp si dovrebbe puntare a raggiungere?
Il punto di riferimento industriale più comune è Cp ≥ 1,33 : la tolleranza è almeno 1,33 volte più ampia della variazione del processo. In settori esigenti come quello automobilistico o aeronautico, per le caratteristiche critiche viene spesso richiesta una soglia di 1,67 o addirittura di 2,0.
| Valore del Cp | Lettura |
|---|---|
| Cp < 1 | La dispersione supera il limite di tolleranza: il processo non è in grado di rispettare le specifiche, nemmeno se perfettamente regolato |
| 1 ≤ Cp < 1,33 | Limite di tolleranza: la minima deviazione o il minimo decentramento comporta la produzione di pezzi non conformi |
| 1,33 ≤ Cp < 1,67 | Potenziale soddisfacente per una caratteristica standard |
| Cp ≥ 1,67 | Potenziale soddisfacente, in linea con le caratteristiche critiche |
Le condizioni di calcolo: un limite spesso sottovalutato
Il Cp si calcola come segue: condizioni a breve termine. Si preleva un campione durante uno studio iniziale di capacità, in un contesto volutamente stabilizzato: stesso operatore, stesso lotto di materia prima, stessa regolazione. L’obiettivo è valutare il potenziale intrinseco del processo, senza le fonti di variazione presenti nell’ambiente di produzione reale.
Questo è al tempo stesso il suo punto di forza e la sua debolezza. In condizioni ideali, il Cp indica il limite massimo di ciò che il processo è in grado di realizzare. Tuttavia, non riflette ciò che accadrà in una produzione a lungo termine:
- cambio degli utensili;
- variazioni tra i lotti di materiale;
- turni di lavoro;
- variazioni termiche.
Queste fonti di variazione semplicemente non vengono prese in considerazione nel calcolo.
È compito del Pp. Stessa formula, ma calcolata utilizzando la deviazione standard complessiva di un periodo di produzione rappresentativo. Il confronto tra Cp e Pp costituisce una prima utile valutazione:
- un Pp nettamente inferiore al Cp indica un processo che ha del potenziale ma che non è stabile nel tempo;
- un Pp vicino al Cp indica che il processo rimane stabile nelle condizioni reali di produzione.
La trappola del bilanciamento: quando un buon Cp nasconde pezzi difettosi
Questo è l’aspetto che più spesso viene frainteso sul campo. Un Cp elevato significa semplicemente che la dispersione del processo è bassa rispetto alla tolleranza. Non fornisce alcuna indicazione sulla posizione di questa dispersione rispetto al bersaglio.
Consideriamo una tolleranza di 10 ± 0,5 mm e un processo la cui variazione naturale è pari a 0,6 mm. Il Cp è pari a 1 / 0,6 ≈ 1,67: a prima vista, è un valore eccellente. Ma se il processo è centrato a 10,4 mm invece che a 10,0 mm, i suoi pezzi si distribuiscono fino a 10,7 mm. Gran parte della produzione supera quindi il limite superiore, nonostante un Cp molto buono.
Per misurare questo decentramento, si utilizza un indice che tiene conto sia della dispersione che della posizione della media. Esso è dato dalla distanza tra la media e il valore più vicino, divisa per tre deviazioni standard. Nel nostro esempio, il valore risulta pari a (10,5 − 10,4) / 0,3 ≈ 0,33.
Da Ellistat, questo indice è il Ppk, calcolato sulla variabilità complessiva della produzione. Abbiamo scelto di non basare il controllo sul Cpk, che si fonda esclusivamente sulla variabilità a breve termine e spesso offre un’immagine troppo positiva del processo. Le ragioni sono illustrate in dettaglio nel nostro articolo Cpk e Ppk: perché Ellistat ha scelto di non calcolare il Cpk.
La lettura diventa quindi semplice:
- una differenza significativa tra Pp e Ppk segnala un problema di centraggio, da correggere tramite la regolazione;
- un Pp e un Ppk vicini e entrambi soddisfacenti indicano un processo efficiente, stabile e ben strutturato.
Come utilizzare il Cp in modo rigoroso
- Verificare la stabilità prima di effettuare il calcolo. Un Cp calcolato su un processo instabile, con cause particolari rilevate su un carta di controllo, non ha alcun significato statistico. La stabilità è un requisito imprescindibile, non un’opzione.
- Specificare lo strumento di misura. La dispersione osservata include quella della misura. Uno strumento di misura troppo dispersivo peggiora artificialmente il Cp. Uno studio gage R&R a monte evita di condannare ingiustamente un processo.
- Verificare la forma della distribuzione. La formula del Cp si basa sull'ipotesi di una distribuzione normale. In presenza di dati chiaramente asimmetrici, verificare innanzitutto tale ipotesi con un test di normalità.
- Garantire la rappresentatività del campione. Prelevare almeno 30-50 campioni consecutivi, in condizioni omogenee.
- Non interpretarlo mai da solo. Il Cp indica se il processo può mantenere la tolleranza. Il Ppk indica se la mantiene effettivamente. Programmate una valutazione del Pp e del Ppk sulla base di dati a lungo termine dopo le prime settimane di produzione. Il metodo è descritto in dettaglio nel nostro articolo su il calcolo degli indici Cp, Pp e Ppk.
Conclusione
L’indice Cp è un potente strumento diagnostico, a condizione di porgli la domanda giusta: questo processo ha il potenziale dimensionale per rispettare la tolleranza? Per sapere se la rispetta davvero in produzione, occorre andare oltre:
- il Pp misura la stabilità nel tempo;
- il Ppk misura le prestazioni effettive, compreso il bilanciamento.
Nel loro insieme, questi tre indicatori costituiscono un quadro coerente della capacità, che non va mai interpretato isolatamente.
FAQ
Qual è la formula del Cp?
Cp = (LSS − LSI) / 6σ. Si divide l'ampiezza della tolleranza per sei deviazioni standard del processo, calcolate in condizioni a breve termine.
Qual è la differenza tra Cp e Pp?
Entrambi utilizzano la stessa formula. Il Cp si basa su una dispersione a breve termine, misurata in condizioni stabilizzate, e descrive il potenziale del processo. Il Pp si basa sulla dispersione complessiva di un periodo di produzione rappresentativo e descrive la sua effettiva stabilità nel tempo.
Un buon CP garantisce la conformità dei pezzi?
No. Il Cp non tiene conto della posizione della media. Un processo con una dispersione molto ridotta ma mal centrato può presentare un Cp eccellente e produrre pezzi fuori tolleranza. È necessario integrare il Cp con un indice che tenga conto del centraggio, come il Ppk.
Qual è un valore accettabile di Cp?
Un Cp di almeno 1,33 è la soglia più comune per una caratteristica standard. Le caratteristiche critiche, in particolare nel settore automobilistico e aeronautico, richiedono spesso un valore pari o superiore a 1,67. La soglia esatta viene stabilita d’intesa con il cliente.
Quanti pezzi occorrono per calcolare un Cp?
Almeno 30-50 pezzi consecutivi, prelevati in condizioni omogenee, nell'ambito di un processo stabile.