


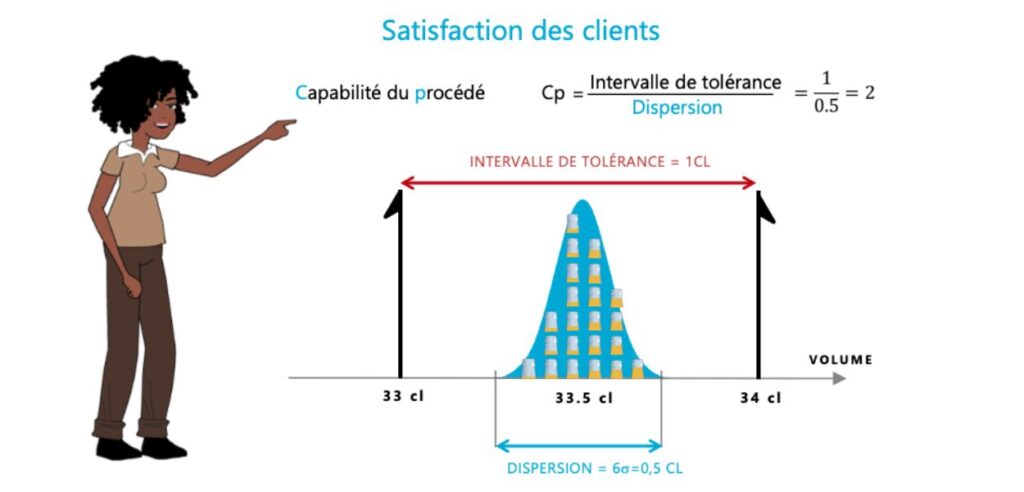
Antes de iniciar una producción en serie, cualquier equipo de calidad debe responder a una pregunta fundamental: ¿es mi proceso físicamente capaz de producir según las especificaciones? No es una cuestión de ajuste ni de centrado. Es una cuestión de potencial bruto.
Precisamente a eso responde el’índice Cp, uno de los indicadores más utilizados en el control estadístico de procesos (CEP). Como cualquier indicador sintético, tiene unas limitaciones concretas. Es necesario conocerlas para no sacar conclusiones erróneas.
Lo que mide realmente el Cp
El Cp, o índice de capacidad del proceso (Capacidad del proceso), compara el margen de tolerancia definido por la oficina de proyectos con la dispersión medida en el proceso. Su fórmula es sencilla:
Cp = (LSS − LSI) / 6σ
- LSS es el límite superior de especificación.
- LSI es el límite inferior de especificación.
- 6σ representa el rango de variación natural del proceso, es decir, ±3 desviaciones estándar en torno a la media.
En concreto, si tu tolerancia es el doble de amplia que la dispersión de tu proceso, el Cp es igual a 2,0. Si ambas son idénticas, es igual a 1,0. En este caso, incluso con un proceso perfectamente centrado, aproximadamente el 0,27 % de la producción quedará, estadísticamente, fuera de tolerancia.
¿Qué valor de Cp se debe buscar?
La referencia industrial más habitual es Cp ≥ 1,33 : la tolerancia es, como mínimo, 1,33 veces mayor que la variación del proceso. En sectores exigentes como el de la automoción o la aeronáutica, a menudo se exige un umbral de 1,67, o incluso de 2,0, para las características críticas.
| Valor de Cp | Lectura |
|---|---|
| Cp < 1 | La dispersión supera el límite de tolerancia: el proceso no puede cumplir con las especificaciones, ni siquiera estando perfectamente ajustado |
| 1 ≤ Cp < 1,33 | Límite de capacidad: la más mínima desviación o el más mínimo descentramiento da lugar a piezas no conformes |
| 1,33 ≤ Cp < 1,67 | Potencial satisfactorio para una característica estándar |
| Cp ≥ 1,67 | Potencial satisfactorio, acorde con las características fundamentales |
Las condiciones de cálculo: un límite que a menudo se subestima
El Cp se calcula de la siguiente manera: condiciones a corto plazo. Se toma una muestra durante un estudio inicial de capacidad, en un contexto deliberadamente estabilizado: mismo operario, mismo lote de materia prima, mismos ajustes. El objetivo es evaluar el potencial intrínseco del proceso, sin las fuentes de variación propias del entorno de producción real.
Es a la vez su punto fuerte y su punto débil. En condiciones ideales, el Cp establece un límite máximo de lo que el proceso puede lograr. Pero no refleja lo que ocurrirá en una producción a largo plazo:
- cambios de herramientas;
- variaciones entre lotes de materia prima;
- rotaciones de turnos;
- desviaciones térmicas.
Estas fuentes de variación simplemente no se tienen en cuenta en el cálculo.
Esa es la función del Pp. La misma fórmula, pero calculada con la desviación típica global de un periodo de producción representativo. Comparar el Cp y el Pp es un primer diagnóstico útil:
- un Pp claramente inferior al Cp indica un proceso que tiene potencial, pero que no es estable a largo plazo;
- un Pp cercano al Cp indica que el proceso se mantiene estable en condiciones reales de producción.
La trampa del centrado: cuando un buen Cp oculta piezas defectuosas
Este es el aspecto que más se suele malinterpretar en la práctica. Un Cp elevado solo significa que la dispersión del proceso es baja en relación con la tolerancia. No dice nada sobre la posición de esa dispersión con respecto al objetivo.
Tomemos una tolerancia de 10 ± 0,5 mm y un proceso cuya variación natural es de 0,6 mm. El Cp es igual a 1 / 0,6 ≈ 1,67: a primera vista, parece excelente. Pero si el proceso se centra en 10,4 mm en lugar de en 10,0 mm, sus piezas se dispersan hasta los 10,7 mm. En ese caso, una gran parte de la producción supera el límite superior, a pesar de tener un Cp muy bueno.
Para medir este descentramiento, se utiliza un índice que tiene en cuenta tanto la dispersión como la posición de la media. Se calcula como la distancia entre la media y el límite más cercano, dividida entre tres desviaciones estándar. En nuestro ejemplo, el resultado es (10,5 − 10,4) / 0,3 ≈ 0,33.
En Ellistat, este índice es el Ppk, calculado a partir de la variabilidad global de la producción. Hemos optado por no basar el control en el Cpk, ya que este se basa únicamente en la variabilidad a corto plazo y, a menudo, ofrece una imagen demasiado favorable del proceso. Las razones se detallan en nuestro artículo Cpk y Ppk: por qué Ellistat ha decidido no calcular el Cpk.
Así, la lectura resulta sencilla:
- una diferencia significativa entre Pp y Ppk indica un problema de centrado, que debe corregirse mediante el ajuste;
- un Pp y un Ppk cercanos y ambos satisfactorios indican un proceso eficaz, estable y centrado.
Cómo utilizar el Cp de forma rigurosa
- Comprueba la estabilidad antes de realizar el cálculo. Un Cp calculado a partir de un proceso inestable, con causas especiales detectadas en un gráfico de control, no tiene ninguna relevancia estadística. La estabilidad es un requisito imprescindible, no una opción.
- Especificar el método de medición. La dispersión observada incluye la de la medición. Un medio de medición demasiado disperso degrada artificialmente el Cp. Un estudio gage R&R Hacerlo en una fase previa evita descartar un proceso de forma errónea.
- Comprobar la forma de la distribución. La fórmula del Cp se basa en la hipótesis de una distribución normal. En el caso de datos claramente asimétricos, comprueba primero esta hipótesis con un prueba de normalidad.
- Garantizar la representatividad de la muestra. Toma al menos entre 30 y 50 muestras consecutivas, en condiciones homogéneas.
- Nunca lo interpretes tú solo. El Cp indica si el proceso puede mantener la tolerancia. El PPK indica si la mantiene realmente. Planifica una evaluación del Pp y del Ppk a partir de datos a largo plazo tras las primeras semanas de producción. El método se detalla en nuestro artículo sobre el cálculo de los índices Cp, Pp y Ppk.
Conclusión
L’índice Cp Es una potente herramienta de diagnóstico, siempre y cuando se le plantee la pregunta adecuada: ¿tiene este proceso el potencial dimensional necesario para cumplir la tolerancia? Para saber si realmente la cumple en producción, hay que ir más allá:
- el Pp mide la estabilidad a lo largo del tiempo;
- el Ppk mide el rendimiento real, incluido el centrado.
En conjunto, estos tres indicadores conforman un cuadro de mando coherente de la capacidad, que nunca debe interpretarse de forma aislada.
PREGUNTAS FRECUENTES
¿Cuál es la fórmula del Cp?
Cp = (LSS − LSI) / 6σ. Se divide la anchura de la tolerancia entre seis desviaciones estándar del proceso, calculadas en condiciones a corto plazo.
¿Cuál es la diferencia entre Cp y Pp?
Ambos tienen la misma fórmula. El Cp utiliza una dispersión a corto plazo, medida en condiciones estabilizadas, y describe el potencial del proceso. El Pp utiliza la dispersión global de un periodo de producción representativo y describe su estabilidad real a lo largo del tiempo.
¿Garantiza un buen CP que las piezas cumplan con los requisitos?
No. El Cp no tiene en cuenta la posición de la media. Un proceso con muy poca dispersión pero mal centrado puede presentar un Cp excelente y producir piezas fuera de tolerancia. Es necesario complementar el Cp con un índice que tenga en cuenta el centrado, como el Ppk.
¿Qué valor de Cp se considera aceptable?
Un Cp de al menos 1,33 es el umbral más habitual para una característica estándar. Las características críticas, especialmente en los sectores de la automoción y la aeronáutica, suelen requerir un valor de 1,67 o superior. El umbral exacto se establece de acuerdo con el cliente.
¿Cuántas piezas se necesitan para calcular un Cp?
Al menos entre 30 y 50 piezas consecutivas, extraídas en condiciones homogéneas, de un proceso estable.