


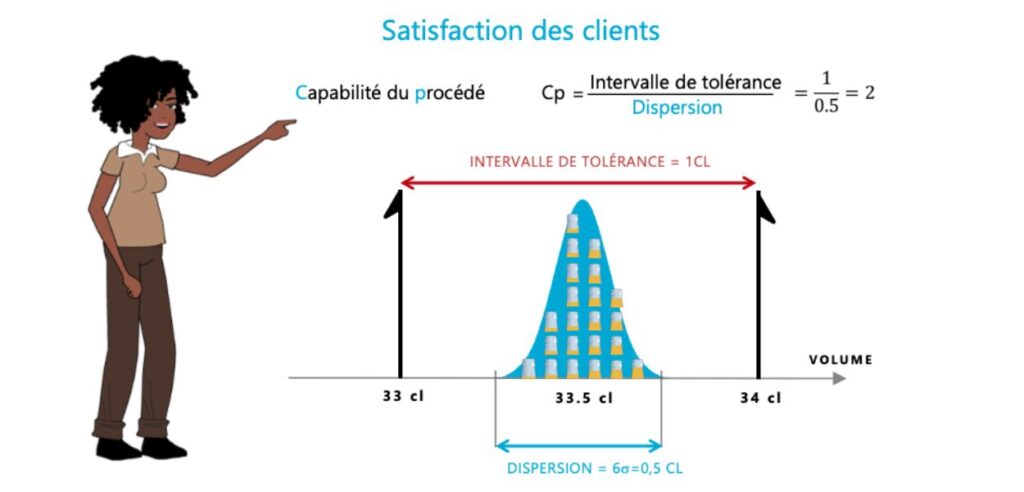
Bevor eine Serienproduktion anläuft, muss jedes Qualitätsteam eine grundlegende Frage beantworten: Ist mein Verfahren physikalisch in der Lage, die Spezifikationen einzuhalten? Dabei geht es weder um Einstellungen noch um die Zentrierung. Es geht um das reine Potenzial.
Genau darauf geht die’Cp-Index, einer der am häufigsten verwendeten Indikatoren in der statistischen Prozesskontrolle (SPC). Wie jeder zusammenfassende Indikator hat auch dieser bestimmte Grenzen. Man muss diese kennen, um keine falschen Schlussfolgerungen zu ziehen.
Was der Cp-Wert tatsächlich misst
Der Cp-Wert oder Prozessfähigkeitsindex (Leistungsfähigkeit des Prozesses), vergleicht die vom Konstruktionsbüro festgelegte Toleranzbreite mit der im Prozess gemessenen Streuung. Die Formel dafür ist einfach:
Cp = (LSS − LSI) / 6σ
- LSS ist die obere Spezifikationsgrenze.
- LSI ist die untere Spezifikationsgrenze.
- 6σ stellt den Umfang der natürlichen Schwankungen des Prozesses dar, d. h. ±3 Standardabweichungen um den Mittelwert.
Konkret gilt: Wenn Ihre Toleranz doppelt so groß ist wie die Streuung Ihres Prozesses, beträgt der Cp-Wert 2,0. Sind beide Werte identisch, beträgt er 1,0. In diesem Fall werden statistisch gesehen selbst bei einem perfekt zentrierten Prozess etwa 0,27 % der Produktion außerhalb der Toleranz liegen.
Welchen Cp-Wert sollte man anstreben?
Die gängigste industrielle Maßangabe ist Cp ≥ 1,33 : Die Toleranz ist mindestens 1,33-mal so groß wie die Prozessschwankung. In anspruchsvollen Branchen wie der Automobil- oder Luftfahrtindustrie wird für kritische Merkmale häufig ein Schwellenwert von 1,67 oder sogar 2,0 gefordert.
| Cp-Wert | Lesen |
|---|---|
| Cp < 1 | Die Streuung überschreitet die Toleranz: Der Prozess kann die Spezifikation selbst bei perfekter Einstellung nicht einhalten. |
| 1 ≤ Cp < 1,33 | Grenzwert: Schon die geringste Abweichung oder Verschiebung führt zu fehlerhaften Teilen |
| 1,33 ≤ Cp < 1,67 | Zufriedenstellendes Potenzial für ein Standardmerkmal |
| Cp ≥ 1,67 | Komfortables Potenzial, das bei den kritischen Merkmalen erwartet wird |
Die Berechnungsgrundlagen: eine oft unterschätzte Grenze
Der Cp-Wert berechnet sich wie folgt: kurzfristige Bedingungen. Bei einer ersten Fähigkeitsuntersuchung wird eine Probe unter bewusst stabilisierten Bedingungen entnommen: gleicher Bediener, gleiche Materialcharge, gleiche Einstellung. Ziel ist es, das inhärente Potenzial des Prozesses zu bewerten, ohne die Variationsquellen der tatsächlichen Produktionsumgebung.
Das ist zugleich seine Stärke und seine Schwäche. Unter idealen Bedingungen gibt der Cp einen oberen Grenzwert dafür an, was mit dem Verfahren erreicht werden kann. Er spiegelt jedoch nicht wider, was bei einer Langzeitproduktion passieren wird:
- Werkzeugwechsel;
- Schwankungen bei den Materialchargen;
- Schichtwechsel;
- Temperaturschwankungen.
Diese Schwankungsursachen werden bei der Berechnung schlichtweg nicht berücksichtigt.
Das ist die Aufgabe des Pp. Gleiche Formel, jedoch berechnet anhand der Gesamtstandardabweichung eines repräsentativen Produktionszeitraums. Der Vergleich von Cp und Pp ist eine nützliche erste Diagnose:
- ein Pp, das deutlich unter dem Cp liegt weist auf ein Verfahren hin, das zwar Potenzial hat, aber auf Dauer nicht stabil ist;
- ein Pp, das nahe am Cp liegt zeigt, dass der Prozess unter realen Produktionsbedingungen stabil bleibt.
Die Falle der Zentrierung: Wenn ein guter Cp-Wert schlechte Teile verschleiert
Das ist der Punkt, der in der Praxis am häufigsten missverstanden wird. Ein hoher Cp-Wert bedeutet lediglich, dass Die Streuung des Verfahrens ist im Vergleich zur Toleranz gering. Er sagt nichts über die Lage dieser Streuung im Verhältnis zum Ziel aus.
Nehmen wir eine Toleranz von 10 ± 0,5 mm und ein Verfahren an, dessen natürliche Schwankung 0,6 mm beträgt. Der Cp-Wert beträgt 1 / 0,6 ≈ 1,67: Auf den ersten Blick ist das hervorragend. Wenn der Prozess jedoch bei 10,4 mm statt bei 10,0 mm zentriert ist, reichen die Teile bis zu 10,7 mm. Ein großer Teil der Produktion überschreitet dann trotz eines sehr guten Cp-Werts die Obergrenze.
Um diese Schiefe zu messen, wird ein Index verwendet, der sowohl die Streuung als auch die Lage des Mittelwerts berücksichtigt. Er entspricht dem Abstand zwischen dem Mittelwert und dem nächstgelegenen Grenzwert, geteilt durch drei Standardabweichungen. In unserem Beispiel beträgt er (10,5 − 10,4) / 0,3 ≈ 0,33.
Bei Ellistat lautet dieser Index Ppk, berechnet auf der Grundlage der Gesamtvariabilität der Produktion. Wir haben uns dafür entschieden, nicht anhand des Cpk-Werts zu steuern, da dieser ausschließlich auf der kurzfristigen Variabilität basiert und oft ein zu positives Bild des Prozesses vermittelt. Die Gründe hierfür werden in unserem Artikel ausführlich erläutert Cpk und Ppk: Warum sich Ellistat dafür entschieden hat, den Cpk-Wert nicht zu berechnen.
Das Lesen wird dadurch ganz einfach:
- eine erhebliche Differenz zwischen Pp und Ppk weist auf ein Problem mit der Zentrierung hin, das durch die Einstellung behoben werden muss;
- ein Pp und ein Ppk, die nahe beieinander liegen und beide zufriedenstellend sind deuten auf ein leistungsfähiges, stabiles und zielgerichtetes Vorgehen hin.
Wie man den Cp korrekt anwendet
- Vor der Berechnung die Stabilität prüfen. Ein Cp-Wert, der auf der Grundlage eines instabilen Verfahrens berechnet wurde, wobei besondere Ursachen bei einem Kontrollkarte, hat keine statistische Aussagekraft. Stabilität ist eine Grundvoraussetzung, keine Option.
- Das Messmittel spezifizieren. Die beobachtete Streuung umfasst auch die Messstreuung. Ein zu stark streuendes Messmittel verschlechtert den Cp-Wert künstlich. Eine Studie R&R-Garantie Eine frühzeitige Überprüfung verhindert, dass ein Verfahren zu Unrecht verworfen wird.
- Die Form der Verteilung überprüfen. Die Formel für den Cp basiert auf der Annahme einer Normalverteilung. Bei deutlich asymmetrischen Daten sollten Sie diese Annahme zunächst mit einem Normalitätstest.
- Die Repräsentativität der Stichprobe sicherstellen. Entnehmen Sie mindestens 30 bis 50 aufeinanderfolgende Proben unter einheitlichen Bedingungen.
- Man sollte es niemals alleine interpretieren. Der Cp gibt an, ob das Verfahren kann Die Toleranz einhalten. Der Ppk gibt an, ob sie eingehalten wird. tatsächlich. Planen Sie nach den ersten Produktionswochen eine Bewertung von Pp und Ppk anhand von Langzeitdaten ein. Die Methode wird in unserem Artikel zum Thema die Berechnung der Indizes Cp, Pp und Ppk.
Schlussfolgerung
L’Cp-Index ist ein leistungsstarkes Diagnosewerkzeug, vorausgesetzt, man stellt ihm die richtige Frage: Verfügt dieses Verfahren über das erforderliche Maßpotenzial, um die Toleranz einzuhalten? Um herauszufinden, ob es diese in der Produktion tatsächlich einhält, muss man noch einen Schritt weiter gehen:
- der Pp misst die Stabilität über die Zeit;
- der Ppk misst die tatsächliche Leistung, einschließlich der Zentrierung.
Zusammen bilden diese drei Kennzahlen ein schlüssiges Gesamtbild der Leistungsfähigkeit, das niemals isoliert betrachtet werden sollte.
FAQ
Wie lautet die Formel für Cp?
Cp = (LSS − LSI) / 6σ. Die Toleranzbreite wird durch sechs Prozessstandardabweichungen geteilt, die unter Kurzzeitbedingungen berechnet wurden.
Was ist der Unterschied zwischen Cp und Pp?
Beide basieren auf derselben Formel. Der Cp-Wert basiert auf einer kurzfristigen Streuung, die unter stabilisierten Bedingungen gemessen wird, und beschreibt das Potenzial des Verfahrens. Der Pp-Wert basiert auf der Gesamtstreuung einer repräsentativen Produktionsperiode und beschreibt die tatsächliche Stabilität des Verfahrens im Zeitverlauf.
Garantiert ein gutes Cp konforme Teile?
Nein. Der Cp-Wert berücksichtigt die Lage des Mittelwerts nicht. Ein Verfahren mit sehr geringer Streuung, das jedoch schlecht zentriert ist, kann einen ausgezeichneten Cp-Wert aufweisen und dennoch Teile außerhalb der Toleranz erzeugen. Der Cp-Wert muss daher durch einen Index ergänzt werden, der die Zentrierung berücksichtigt, wie beispielsweise den Ppk.
Welcher Cp-Wert ist akzeptabel?
Ein Cp-Wert von mindestens 1,33 ist der gängigste Schwellenwert für ein Standardmerkmal. Kritische Merkmale, insbesondere in der Automobil- und Luftfahrtindustrie, erfordern oft einen Wert von 1,67 oder mehr. Der genaue Schwellenwert wird gemeinsam mit dem Kunden festgelegt.
Wie viele Teile sind für die Berechnung eines Cp erforderlich?
Mindestens 30 bis 50 aufeinanderfolgende Proben, die unter einheitlichen Bedingungen aus einem stabilen Prozess entnommen wurden.