


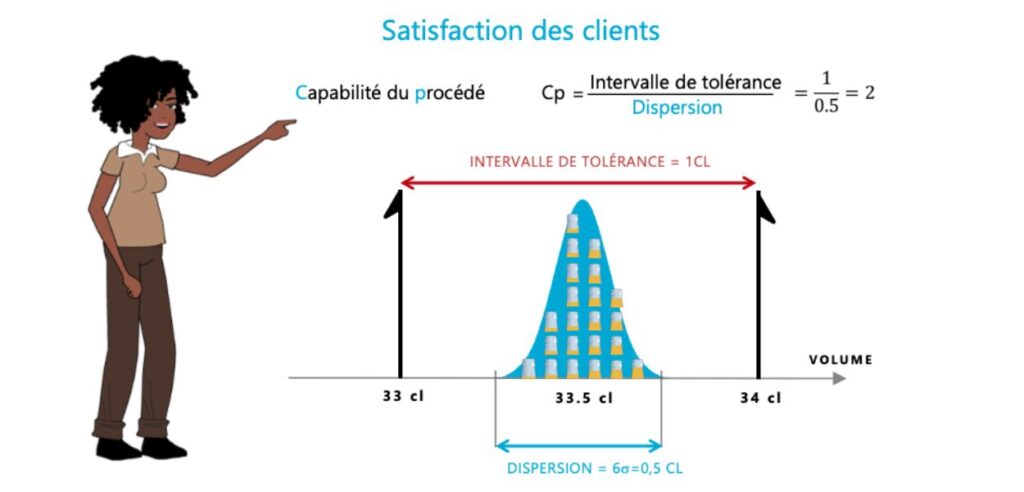
A sorozatgyártás megkezdése előtt minden minőségbiztosítási csapatnak meg kell válaszolnia egy alapvető kérdést: fizikailag képes-e a gyártási eljárásom a specifikációknak megfelelő termékeket előállítani? Ez nem a beállítások vagy a központosítás kérdése. Hanem a nyers kapacitás kérdése.
Pontosan erre ad választ az’Cp-index, amely a folyamatstatisztikai ellenőrzés (MSP) egyik leggyakrabban használt mutatója. Mint minden összefoglaló mutató, ennek is vannak meghatározott korlátai. Ezeket ismerni kell, hogy ne vonjunk le téves következtetéseket.
Mit mér valójában a Cp?
A Cp, vagyis a folyamatképességi index (A folyamat képességei), összehasonlítja a tervezőiroda által meghatározott tűréshatár szélességét a gyártási folyamat során mért szórással. A képlet egyszerű:
Cp = (LSS − LSI) / 6σ
- LSS ez a specifikáció felső határa.
- LSI ez a specifikáció alsó határa.
- 6σ a folyamat természetes eltérésének tartományát jelenti, azaz az átlag körüli ±3 szórást.
Konkrétan: ha a tűréshatár kétszer akkora, mint a folyamat szórása, akkor a Cp értéke 2,0. Ha a kettő megegyezik, akkor az érték 1,0. Ebben az esetben még egy tökéletesen központosított folyamat esetén is a termelés körülbelül 0,27%-a statisztikailag a tűréshatáron kívülre esik.
Milyen Cp-értéket célszerű megcélozni?
A leggyakrabban használt ipari mértékegység a Cp ≥ 1,33 : a tűréshatár legalább 1,33-szor nagyobb, mint a gyártási folyamat eltérése. Az olyan szigorú követelményeket támasztó ágazatokban, mint az autóipar vagy a repülőgépipar, a kritikus jellemzők esetében gyakran 1,67-es, sőt akár 2,0-s küszöbértéket is előírnak.
| Cp értéke | Olvasás |
|---|---|
| Cp < 1 | A szórás meghaladja a tűréshatárt: a folyamat még tökéletes beállítás esetén sem képes betartani a specifikációt |
| 1 ≤ Cp < 1,33 | Határérték: a legkisebb eltérés vagy eltolódás is nem megfelelő alkatrészeket eredményez |
| 1,33 ≤ Cp < 1,67 | Egy standard jellemző esetében kielégítő potenciál |
| Cp ≥ 1,67 | Kényelmes teljesítmény, a kritikus jellemzők tekintetében várható |
A számítási feltételek: egy gyakran alábecsült korlát
A Cp-értéket a következőképpen számolják ki: rövid távú feltételek. A kezdeti alkalmassági vizsgálat során egy mintát vesznek, szándékosan stabilizált körülmények között: ugyanaz a kezelő, ugyanaz az anyag-tétel, ugyanazok a beállítások. A cél a folyamat belső potenciáljának felmérése, a tényleges gyártási környezetből származó eltérési források kizárásával.
Ez egyszerre jelent erősséget és gyengeséget is. Ideális körülmények között a Cp azt a felső határt jelzi, amit az eljárás képes elérni. Ugyanakkor nem tükrözi azt, ami a hosszú távú gyártás során fog történni:
- szerszámcserék;
- az alapanyag-tételek közötti eltérések;
- műszakváltások;
- hőingadozások.
Ezeket a változási tényezőket egyszerűen nem veszik figyelembe a számítás során.
Ez a Pp. Ugyanaz a képlet, de egy reprezentatív gyártási időszak teljes szórásával számolva. A Cp és a Pp összehasonlítása hasznos első lépés a diagnózis felállításához:
- a Pp értéke jelentősen alacsonyabb, mint a Cp értéke egy olyan eljárásra utal, amelyben van potenciál, de amely idővel nem bizonyul stabilnak;
- a Pp értéke közel áll a Cp-hez azt jelzi, hogy az eljárás a tényleges gyártási körülmények között is stabil marad.
A középpontba állítás csapdája: amikor egy jó Cp rossz alkatrészeket rejt el
Ez az a szempont, amelyet a gyakorlatban leggyakrabban félreértenek. A magas Cp-érték csupán azt jelenti, hogy a folyamat szórása a tűréshatárhoz képest kicsi. Nem ad tájékoztatást arról, hogy ez a szóródás milyen helyzetben van a célponttal szemben.
Vegyünk egy 10 ± 0,5 mm-es tűréshatárt és egy olyan gyártási eljárást, amelynek természetes eltérése 0,6 mm. A Cp értéke 1 / 0,6 ≈ 1,67: első ránézésre ez kiváló. De ha a gyártási folyamat középpontja 10,0 mm helyett 10,4 mm-re esik, akkor a gyártott alkatrészek mérete 10,7 mm-ig terjedhet. A termelés jelentős része így a felső határértéket túllépi, a nagyon jó Cp-érték ellenére.
Ennek az eltérésnek a mérésére egy olyan mutatót használunk, amely egyszerre veszi figyelembe a szórást és az átlag helyzetét. Ez az átlag és a legközelebbi határérték közötti távolságot veszi alapul, osztva három szórással. Példánkban ez (10,5 − 10,4) / 0,3 ≈ 0,33-ra jön ki.
Az Ellistatnál ez a mutató a Ppk, amelyet a termelés általános szóródása alapján számítottunk ki. Úgy döntöttünk, hogy nem a Cpk-érték alapján irányítjuk a folyamatot, mivel ez kizárólag a rövid távú szóródáson alapul, és gyakran túl kedvező képet ad a folyamatról. Az okokat cikkünkben részletesen kifejtjük Cpk és Ppk: miért döntött úgy az Ellistat, hogy nem számítja ki a Cpk-értéket?.
Így az olvasás egyszerűvé válik:
- jelentős eltérés a Pp és a Ppk között központosítási problémát jelez, amelyet a beállítással kell kijavítani;
- egy Pp és egy Ppk, amelyek közel állnak egymáshoz, és mindkettő megfelelő egy hatékony, stabil és célirányos eljárásra utalnak.
Hogyan kell a Cp-t szigorúan alkalmazni?
- A számítás elvégzése előtt ellenőrizze a stabilitást. Egy instabil folyamat alapján kiszámított Cp-érték, amelyben egy ellenőrzőtábla, statisztikai szempontból semmilyen jelentősége nincs. A stabilitás elengedhetetlen feltétel, nem pedig választási lehetőség.
- Határozza meg a mérési módszert. A megfigyelt szórás magában foglalja a mérés szórását is. A túlzottan szórásos mérési eredmények mesterségesen rontják a Cp értéket. Egy tanulmány R&R-garancia A korai szakaszban történő felismerés megakadályozza, hogy egy eljárást tévesen elutasítsanak.
- Ellenőrizze az eloszlás alakját. A Cp-képlet a normális eloszlás feltételezésén alapul. Nyilvánvalóan aszimmetrikus adatok esetén először ellenőrizze ezt a feltételezést egy normális eloszlás-teszt.
- A minta reprezentativitásának biztosítása. Vegyen mintát legalább 30–50 egymást követő darabból, egyenletes körülmények között.
- Soha ne értelmezd egyedül. A Cp jelzi, hogy az eljárás lehet fenntartani a tűréshatárt. A Ppk jelzi, hogy fenntartja-e azt valójában. Tervezzenek meg egy, a hosszú távú adatokon alapuló Pp- és Ppk-értékelést a termelés első heteit követően. A módszert részletesen ismertetjük a következő cikkünkben: a Cp, Pp és Ppk indexek kiszámítása.
Következtetés
L’Cp-index hatékony diagnosztikai eszköz, feltéve, hogy a megfelelő kérdést tesszük fel: rendelkezik-e ez a folyamat a tűréshatár betartásához szükséges méretbeli pontossággal? Ahhoz, hogy megtudjuk, valóban betartja-e azt a gyártás során, tovább kell lépnünk:
- a Pp méri az időbeli stabilitást;
- a Ppk méri a tényleges teljesítményt, beleértve a központosítást is.
Ezek a három mutató együttesen egy koherens teljesítménymérő rendszert alkotnak, amelyet soha nem szabad elkülönítve értelmezni.
GYIK
Mi a Cp képlete?
Cp = (LSS − LSI) / 6σ. A tűrésszélességet elosztjuk a folyamat hat szórásával, amelyet rövid távú körülmények között számítottak ki.
Mi a különbség a Cp és a Pp között?
Mindkettő ugyanazt a képletet alkalmazza. A Cp egy stabilizált körülmények között mért, rövid távú szórást használ, és a folyamat potenciálját írja le. A Pp egy reprezentatív gyártási időszak teljes szórását használja, és a folyamat tényleges időbeli stabilitását írja le.
A megfelelő CP garantálja-e a szabványnak megfelelő alkatrészeket?
Nem. A Cp nem veszi figyelembe az átlagos elhelyezkedést. Egy nagyon kis szórású, de rosszul központosított eljárás kiváló Cp-értéket mutathat, miközben a gyártott alkatrészek eltérhetnek a tűréshatároktól. A Cp-t ki kell egészíteni egy olyan mutatóval, amely figyelembe veszi a központosítást, például a Ppk-val.
Milyen Cp-érték tekinthető elfogadhatónak?
A standard jellemzők esetében a leggyakoribb küszöbérték legalább 1,33-as Cp-érték. A kritikus jellemzők – különösen az autóiparban és a repülőgépiparban – gyakran 1,67-es vagy annál magasabb értéket igényelnek. A pontos küszöbértéket az ügyféllel egyeztetjük.
Hány darabra van szükség a Cp kiszámításához?
Legalább 30–50 egymást követő darab, amelyeket homogén körülmények között, stabil gyártási folyamat során vettek ki.