


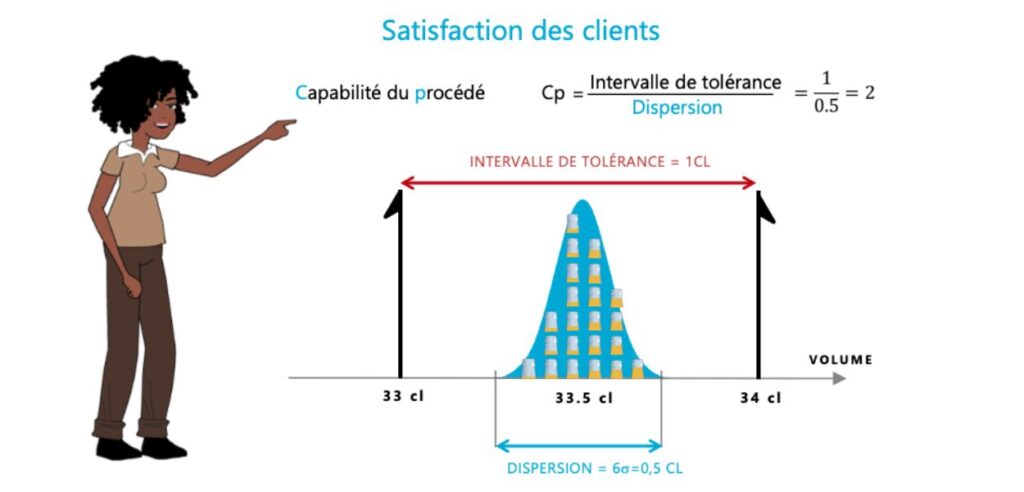
Kann Ihr Prozess die Toleranz einhalten?
Bevor eine Serienproduktion aufgenommen wird, muss jedes Qualitätsteam eine grundlegende Frage beantworten: Ist mein Prozess physikalisch in der Lage, innerhalb der Spezifikationen zu produzieren? Dabei geht es weder um Einstellungen noch um Zentrierung – es geht um das rohe Potenzial. Genau diese Frage beantwortet der Cp-Index, einer der am häufigsten verwendeten Indikatoren in der statistischen Prozesskontrolle (SPC). Doch wie jeder synthetische Indikator hat auch er klare Grenzen, die man kennen muss, um keine falschen Schlussfolgerungen zu ziehen.
Was der Cp-Wert tatsächlich misst
Der Cp-Wert oder Prozessfähigkeitsindex (Leistungsfähigkeit des Prozesses), vergleicht die vom Konstruktionsbüro festgelegte Toleranzbreite mit der tatsächlich im Prozess gemessenen Streuung. Die Formel dafür ist einfach:
Cp = (LSS − LSI) / (6σ)
wobei LSS die obere Spezifikationsgrenze, LSI die untere Spezifikationsgrenze und 6σ das Ausmaß der natürlichen Prozessschwankung darstellt (d. h. ±3 Standardabweichungen um den Mittelwert).
Konkret bedeutet das: Wenn Ihre Toleranz doppelt so groß ist wie die Streuung Ihres Prozesses, beträgt der Cp-Wert 2,0. Sind beide Werte identisch, beträgt er 1,0 – und statistisch gesehen werden etwa 0,27 % Ihrer Produktion selbst unter den besten Bedingungen außerhalb der Toleranz liegen.
Der am häufigsten verwendete industrielle Maßstab ist Cp ≥ 1,33, was einer Toleranz entspricht, die mindestens 1,33-mal größer ist als die Prozessschwankung. In anspruchsvollen Branchen wie der Automobil- oder Luftfahrtindustrie wird häufig ein Schwellenwert von 1,67 oder sogar 2,0 verlangt.
Die Berechnungsgrundlagen: eine oft unterschätzte Grenze
Der Cp-Wert wird berechnet in kurzfristige Bedingungen, d. h. anhand einer Stichprobe, die im Rahmen einer ersten Fähigkeitsstudie unter bewusst stabilisierten Bedingungen entnommen wurde: derselbe Bediener, dieselbe Materialcharge, dieselbe Einstellung. Ziel ist es, das inhärente Potenzial des Verfahrens zu bewerten und dabei Variationsquellen zu vermeiden, die mit der tatsächlichen Produktionsumgebung zusammenhängen.
Das ist zugleich seine Stärke und seine Schwäche. Unter idealen Bedingungen gibt der Cp eine Obergrenze dafür an, was der Prozess leisten kann. Er spiegelt jedoch nicht wider, was passieren wird, sobald die Langzeitproduktion anläuft – mit Werkzeugwechseln, Schwankungen bei den Materialchargen, Schichtwechseln oder thermischen Abweichungen. Diese tatsächlichen Schwankungsquellen werden bei der Berechnung schlichtweg nicht berücksichtigt.
Die Falle der Zentrierung: Wenn ein guter Cp-Wert schlechte Teile verschleiert
Das ist der Punkt, der in der Praxis am häufigsten missverstanden wird. Ein hoher Cp-Wert bedeutet lediglich, dass Die Streuung des Verfahrens ist im Vergleich zur Toleranz gering. Er macht keinerlei Angaben zur Lage dieser Streuung im Verhältnis zum Sollwert.
Stellen Sie sich eine Toleranz von 10 ± 0,5 mm und einen Prozess vor, dessen natürliche Schwankung 0,6 mm beträgt. Der Cp-Wert liegt über 1,33 – was auf den ersten Blick zufriedenstellend erscheint. Wenn der Prozess jedoch bei 10,4 mm statt bei 10,0 mm zentriert ist, wird ein großer Teil der Teile die obere Spezifikationsgrenze überschreiten, trotz eines guten Cp-Werts.
Genau um dieser Tatsache Rechnung zu tragen, gibt es den Index Cpk, das sowohl die Streuung als auch die Abweichung vom Zielwert berücksichtigt. Ein gut beherrschter Prozess sollte sowohl einen zufriedenstellenden Cp- als auch einen Cpk-Wert aufweisen. Eine große Abweichung zwischen beiden Werten ist ein Alarmsignal: Der Prozess hat zwar Potenzial, ist aber schlecht zentriert.
Wie man den Cp korrekt anwendet
Um diesen Index richtig zu nutzen, sind einige praktische Regeln zu beachten:
- Vor der Berechnung die Stabilität prüfen. Ein Cp-Wert, der auf der Grundlage eines instabilen Prozesses berechnet wurde (Vorhandensein von Sonderursachen, die auf einer Kontrollkarte festgestellt wurden), hat keinerlei statistische Aussagekraft. Stabilität ist eine Grundvoraussetzung, keine Option.
- Man sollte es niemals alleine interpretieren. Setzen Sie Cp und Cpk stets in Beziehung zueinander. Ein Cp-Wert ≥ 1,33 bei einem Cpk-Wert ≥ 1,33 deutet auf einen kapablen Prozess hin und zentriert. Ein Cp ≥ 1,33 bei einem Cpk < 1,00 deutet auf ein Einstellproblem hin, das vorrangig behoben werden muss.
- Den Übergang zur Serienproduktion vorwegnehmen. Eine positive Kurzzeitstudie ist keine Garantie für die langfristige Leistungsfähigkeit. Planen Sie nach den ersten Produktionswochen eine Neubewertung der Leistungsfähigkeit (anhand von Pp und Ppk, berechnet auf der Grundlage von Langzeitdaten) ein.
- Die Repräsentativität der Stichprobe sicherstellen. Die empfohlene Mindestmenge beträgt 30 bis 50 aufeinanderfolgende Proben, die unter einheitlichen Bedingungen entnommen wurden.
Der Cp ist ein leistungsstarkes Diagnosewerkzeug, vorausgesetzt, man stellt ihm die richtige Frage: Hat dieses Verfahren das Maßpotenzial, um die Toleranz einzuhalten? Um herauszufinden, ob dies unter Produktionsbedingungen tatsächlich der Fall ist, muss man noch einen Schritt weiter gehen – mit dem Cpk für die Zentrierung und dem Ppk für die Langzeitleistung. Diese drei Kennzahlen bilden zusammen ein schlüssiges Dashboard zur Prozessfähigkeit, das niemand isoliert betrachten sollte.