


Avant d’engager une production en série, toute équipe qualité doit répondre à une question fondamentale : mon procédé est-il physiquement capable de produire dans les spécifications ? Ce n’est pas une question de réglage, ni de centrage. C’est une question de potentiel brut.
C’est précisément à cela que répond l’indice Cp, l’un des indicateurs les plus utilisés en maîtrise statistique des procédés (MSP). Comme tout indicateur synthétique, il a des limites précises. Il faut les connaître pour ne pas tirer de conclusions erronées.
Ce que mesure réellement le Cp
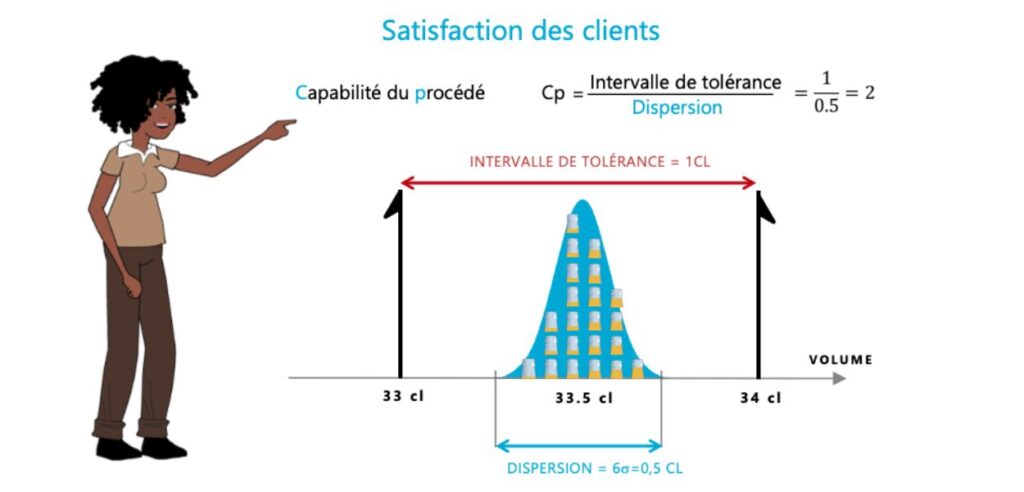
Le Cp, ou indice de capabilité du procédé (Capability of the Process), compare la largeur de la tolérance définie par le bureau d’études à la dispersion mesurée sur le procédé. Sa formule est simple :
Cp = (LSS − LSI) / 6σ
- LSS est la limite supérieure de spécification.
- LSI est la limite inférieure de spécification.
- 6σ représente l’étendue de la variation naturelle du procédé, soit ±3 écarts-types autour de la moyenne.
Concrètement, si votre tolérance est deux fois plus large que la dispersion de votre procédé, le Cp vaut 2,0. Si les deux sont identiques, il vaut 1,0. Dans ce cas, même avec un procédé parfaitement centré, environ 0,27 % de la production sortira statistiquement hors tolérance.
Quelle valeur de Cp viser ?
Le repère industriel le plus courant est Cp ≥ 1,33 : la tolérance est au moins 1,33 fois plus large que la variation du procédé. Dans les secteurs exigeants comme l’automobile ou l’aéronautique, un seuil de 1,67, voire 2,0, est souvent demandé pour les caractéristiques critiques.
| Valeur du Cp | Lecture |
|---|---|
| Cp < 1 | La dispersion dépasse la tolérance : le procédé ne peut pas tenir la spécification, même parfaitement réglé |
| 1 ≤ Cp < 1,33 | Potentiel limite : la moindre dérive ou le moindre décentrage produit des pièces non conformes |
| 1,33 ≤ Cp < 1,67 | Potentiel satisfaisant pour une caractéristique standard |
| Cp ≥ 1,67 | Potentiel confortable, attendu sur les caractéristiques critiques |
Les conditions de calcul : une limite souvent sous-estimée
Le Cp se calcule en conditions court terme. On prélève un échantillon lors d’une étude initiale de capabilité, dans un contexte volontairement stabilisé : même opérateur, même lot matière, même réglage. L’objectif est d’évaluer le potentiel intrinsèque du procédé, sans les sources de variation de l’environnement de production réel.
C’est à la fois sa force et sa faiblesse. En conditions idéales, le Cp donne une borne haute de ce que le procédé peut accomplir. Mais il ne reflète pas ce qui se passera en production longue durée :
- changements d’outils ;
- variations de lot matière ;
- rotations d’équipes ;
- dérives thermiques.
Ces sources de variation ne sont tout simplement pas prises en compte dans le calcul.
C’est le rôle du Pp. Même formule, mais calculé avec l’écart-type global d’une période de production représentative. Comparer le Cp et le Pp est un premier diagnostic utile :
- un Pp nettement inférieur au Cp signale un procédé qui a du potentiel mais qui n’est pas stable dans le temps ;
- un Pp proche du Cp indique que le procédé reste stable dans les conditions réelles de production.
Le piège du centrage : quand un bon Cp cache de mauvaises pièces
C’est le point le plus souvent mal compris sur le terrain. Un Cp élevé signifie uniquement que la dispersion du procédé est faible par rapport à la tolérance. Il ne dit rien de la position de cette dispersion par rapport à la cible.
Prenons une tolérance de 10 ± 0,5 mm et un procédé dont la variation naturelle couvre 0,6 mm. Le Cp vaut 1 / 0,6 ≈ 1,67 : en apparence, c’est excellent. Mais si le procédé est centré à 10,4 mm au lieu de 10,0 mm, ses pièces s’étalent jusqu’à 10,7 mm. Une large part de la production dépasse alors la limite supérieure, malgré un très bon Cp.
Pour mesurer ce décentrage, on utilise un indice qui tient compte à la fois de la dispersion et de la position de la moyenne. Il prend la distance entre la moyenne et la limite la plus proche, divisée par trois écarts-types. Dans notre exemple, il tombe à (10,5 − 10,4) / 0,3 ≈ 0,33.
Chez Ellistat, cet indice est le Ppk, calculé sur la variabilité globale de la production. Nous avons fait le choix de ne pas piloter au Cpk, qui repose sur la seule variabilité court terme et donne souvent une image trop flatteuse du procédé. Les raisons sont détaillées dans notre article Cpk et Ppk : pourquoi Ellistat a choisi de ne pas calculer le Cpk.
La lecture devient alors simple :
- un écart important entre Pp et Ppk signale un problème de centrage, à corriger par le réglage ;
- un Pp et un Ppk proches et tous deux satisfaisants indiquent un procédé capable, stable et centré.
Comment utiliser le Cp de façon rigoureuse
- Vérifier la stabilité avant de calculer. Un Cp calculé sur un procédé instable, avec des causes spéciales détectées sur une carte de contrôle, n’a aucune signification statistique. La stabilité est un prérequis, pas une option.
- Qualifier le moyen de mesure. La dispersion observée inclut celle de la mesure. Un moyen de mesure trop dispersé dégrade artificiellement le Cp. Une étude gage R&R en amont évite de condamner un procédé à tort.
- Contrôler la forme de la distribution. La formule du Cp repose sur l’hypothèse d’une loi normale. Sur des données nettement asymétriques, vérifiez d’abord cette hypothèse avec un test de normalité.
- Assurer la représentativité de l’échantillon. Prélevez au moins 30 à 50 pièces consécutives, dans des conditions homogènes.
- Ne jamais l’interpréter seul. Le Cp dit si le procédé peut tenir la tolérance. Le Ppk dit s’il la tient réellement. Planifiez une évaluation du Pp et du Ppk sur données long terme après les premières semaines de production. La méthode est détaillée dans notre article sur le calcul des indices Cp, Pp et Ppk.
Conclusion
L’indice Cp est un outil de diagnostic puissant, à condition de lui poser la bonne question : ce procédé a-t-il le potentiel dimensionnel pour tenir la tolérance ? Pour savoir s’il la tient vraiment en production, il faut aller plus loin :
- le Pp mesure la stabilité dans le temps ;
- le Ppk mesure la performance réelle, centrage compris.
Ensemble, ces trois indices forment un tableau de bord cohérent de la capabilité, qu’il ne faut jamais interpréter isolément.
FAQ
Quelle est la formule du Cp ?
Cp = (LSS − LSI) / 6σ. On divise la largeur de la tolérance par six écarts-types du procédé, calculés en conditions court terme.
Quelle est la différence entre Cp et Pp ?
Les deux ont la même formule. Le Cp utilise une dispersion court terme, mesurée en conditions stabilisées, et décrit le potentiel du procédé. Le Pp utilise la dispersion globale d’une période de production représentative et décrit sa stabilité réelle dans le temps.
Un bon Cp garantit-il des pièces conformes ?
Non. Le Cp ignore la position de la moyenne. Un procédé très peu dispersé mais mal centré peut afficher un excellent Cp et produire des pièces hors tolérance. Il faut compléter le Cp par un indice qui intègre le centrage, comme le Ppk.
Quelle valeur de Cp est acceptable ?
Un Cp d’au moins 1,33 est le seuil le plus courant pour une caractéristique standard. Les caractéristiques critiques, notamment en automobile et en aéronautique, demandent souvent 1,67 ou plus. Le seuil exact se fixe avec le client.
Combien de pièces faut-il pour calculer un Cp ?
Au moins 30 à 50 pièces consécutives, prélevées dans des conditions homogènes, sur un procédé stable.